质量与检测检验流程

从图纸确认,
到合格交付。

投产前明确验收依据,制造中检查关键特征,交付时核对零件与记录。把质量要求落实到每一次工序交接。

  • 图纸受控
  • 过程检查
  • 记录可追溯
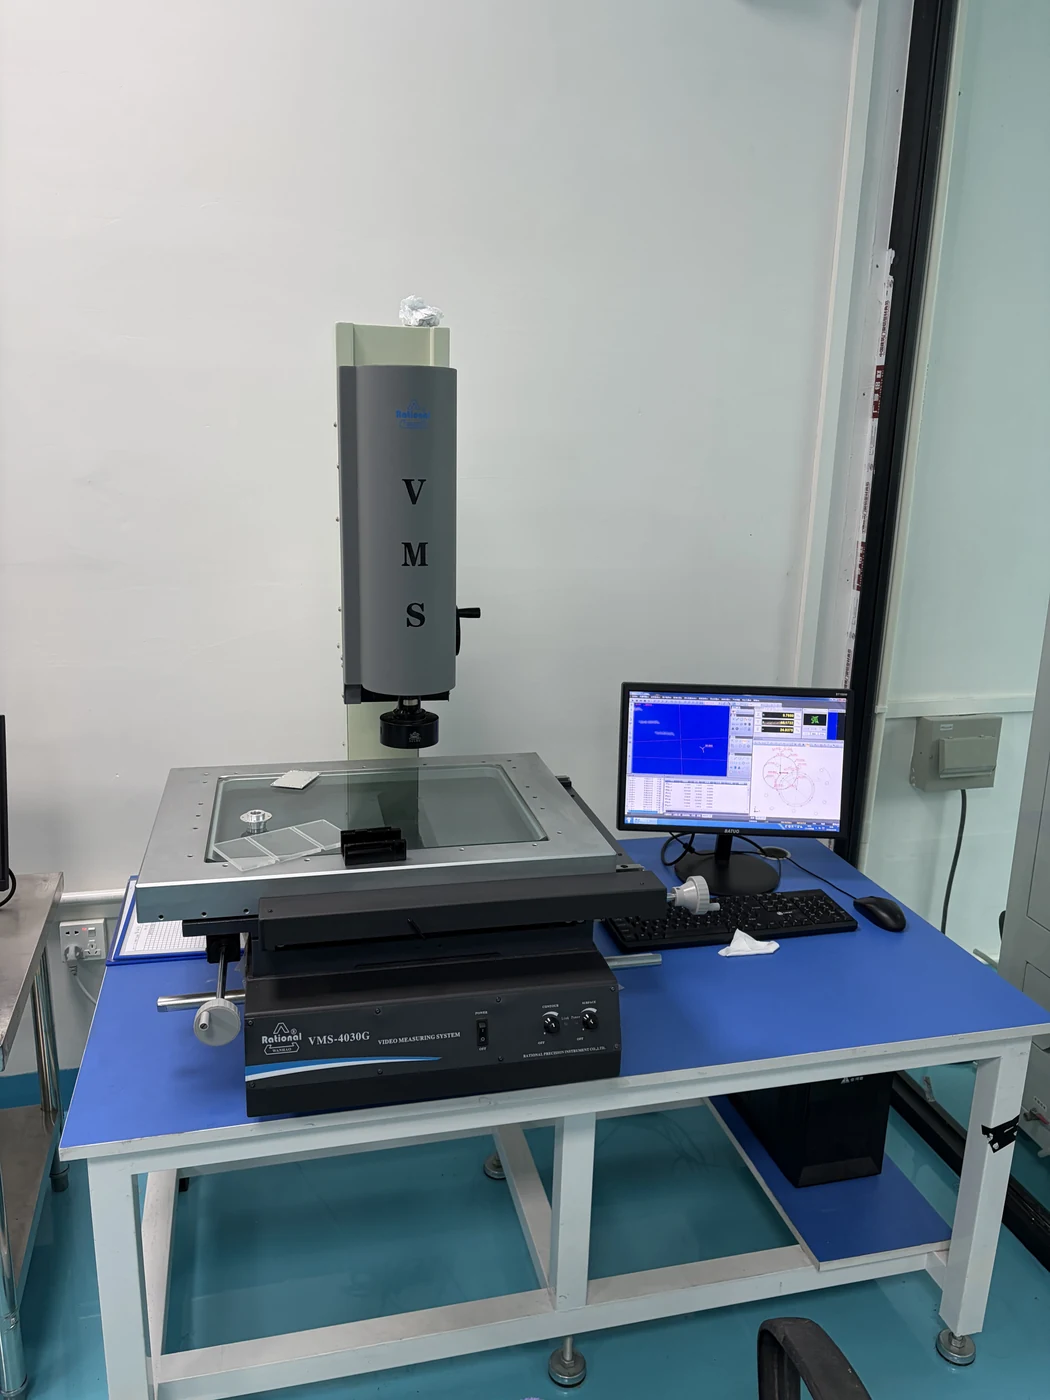
影像测量设备与检测工作台
影像测量设备与检测工作台
01 / 检验流程

六个阶段,贯穿同一套验收要求。

每一阶段既有检查重点,也有对应记录。检验范围、抽样方式与频次按批准的图纸和订单要求执行。

  1. 01

    图纸与验收确认

    核对件号、图纸版本、材料、基准及关键公差;明确外观面、表面处理、检验范围和验收方式。图纸有疑问时,先沟通再投产。

    对应记录受控图纸 · 验收要求清单
  2. 02

    来料与投产核对

    按订单核对材料标识、规格、数量、外观及约定的材质资料;确认坯料与加工要求一致,特殊材料验证在投产前约定。

    对应记录材料标识 · 来料核对记录
  3. 03

    首件检验

    首件加工后检查基准、关键尺寸、孔与螺纹及配合接口;核对程序与装夹结果,确认后衔接后续加工。

    对应记录首件检测结果 · 确认记录
  4. 04

    过程检查与工序转序

    按约定频次检查关键特征,在转序时核对零件状态;换刀、重新装夹或图纸变更后,复核受影响的尺寸与接口。

    对应记录过程检查记录 · 变更记录
  5. 05

    表面处理与最终检验

    按最终交付状态检查尺寸、外观、边缘、清洁度及装配接口;涉及喷涂、阳极或丝印时,对照约定样板检查颜色、遮蔽与字符。

    对应记录最终检测结果 · 外观确认
  6. 06

    放行、防护与交付

    核对检验结论、数量、件号、批次与约定资料,确认后安排出货;针对配合面、螺纹、薄壁和外观面做好分隔与包装防护。

    对应记录放行记录 · 包装与交付清单
02 / 检验流程

按零件特征,选择检查方法。

基准、测量状态与判定依据,需要和检测设备一起明确。

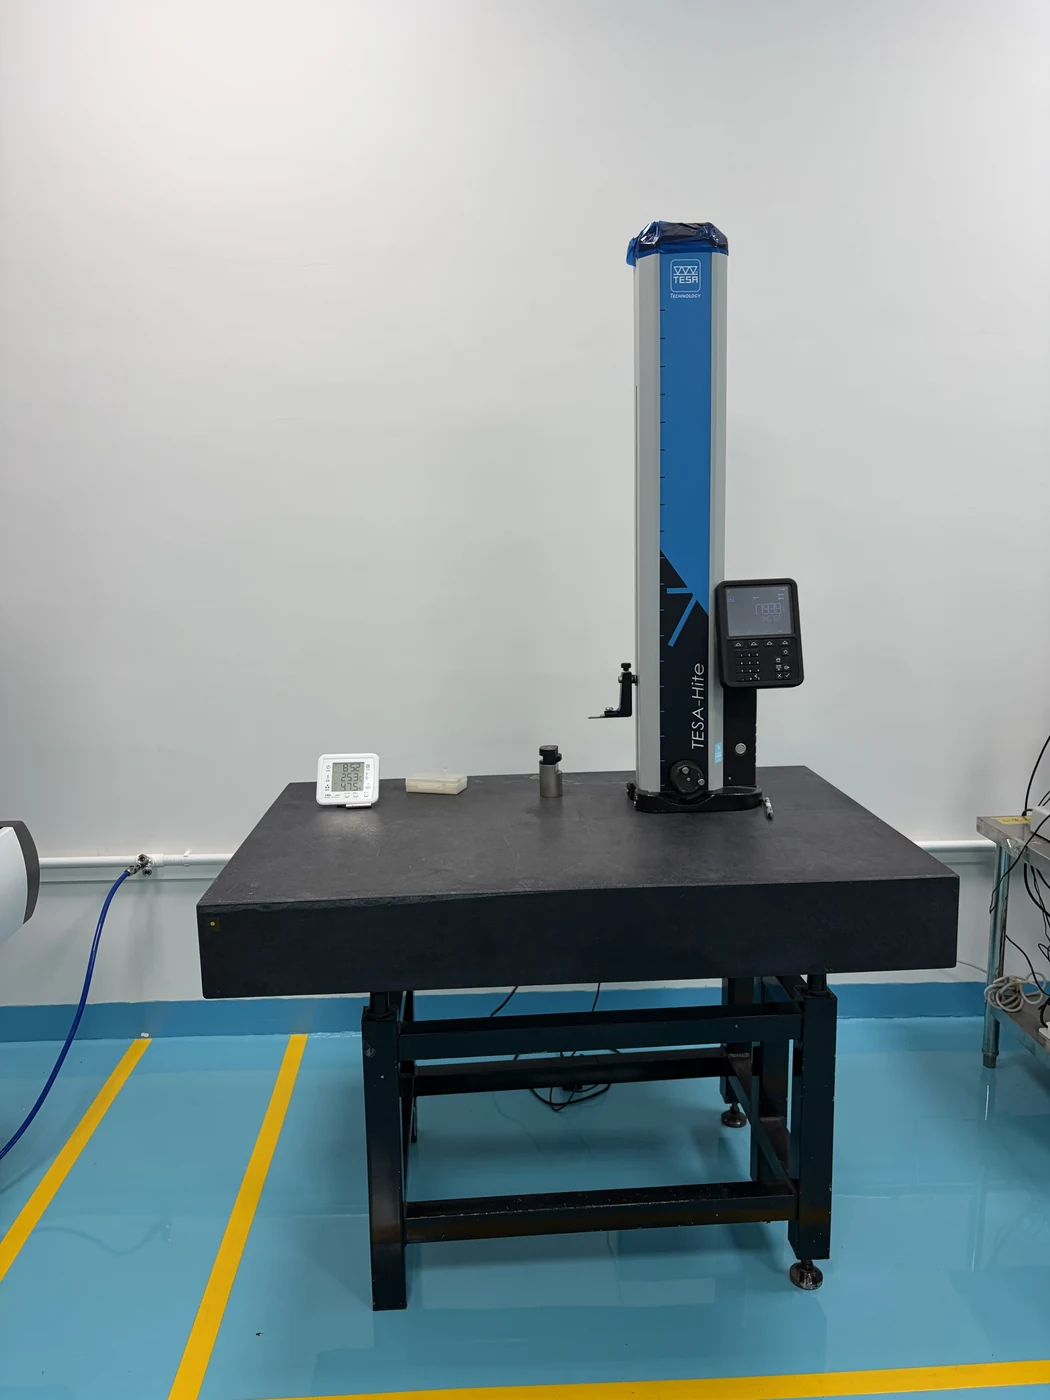
高度测量工作台
高度测量工作台
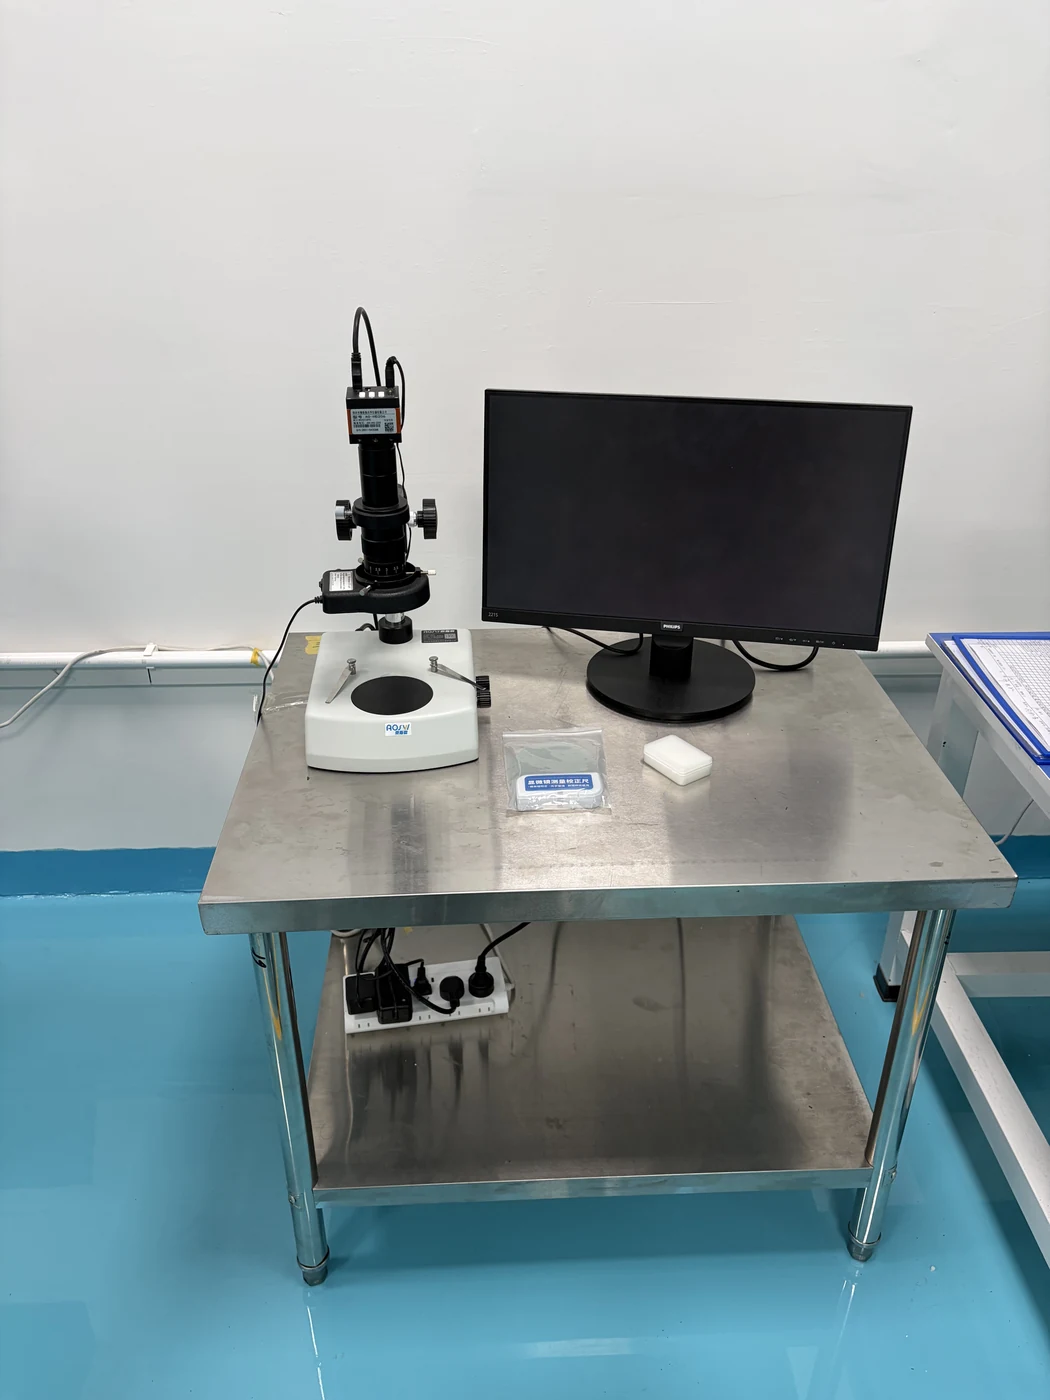
显微观察工作台
显微观察工作台

尺寸与几何关系

围绕基准、距离、轮廓与特征位置关系,选用三坐标、影像、高度测量及合适量具。

孔、螺纹与装配

结合孔径、深度、螺纹制式与配合要求,使用合适量规或约定的试装方式检查。

外观与细部

检查外观面、毛刺、边缘与细小特征,必要时放大观察;处理效果及丝印标识对照确认样板。

查看检测设备
03 / 检验流程

发现异常,明确处置后再继续。

把受影响零件、原因分析、处置措施与复验结果对应起来。

  1. 01

    标识与隔离

    记录件号、数量、问题特征与发生工序,标识并隔离相关零件,避免混入后续交付。

  2. 02

    复核与沟通

    复核图纸版本、测量条件与加工记录;涉及装配、外观或交期的影响,及时沟通处理方式。

  3. 03

    处置与复验

    按确认方案返工、重制或采取其他约定措施,对受影响特征重新检验。

  4. 04

    记录与防止再发

    记录处置结论与复验结果,必要时更新工艺、装夹或检验要点,经确认后放行。

04 / 检验流程

交付零件,也交付清楚的质量记录。

投产前约定资料类型与范围,让交付记录对应你的验收需要。

尺寸检验记录
件号、版本、受检特征、要求值、实测结果与检验结论。
材料与处理资料
约定的材质资料、表面处理要求及相关确认记录。
外观与装配确认
确认样板、指定外观面及约定的配合检查结果。
标识与包装核对
件号与批次对应、数量、包装防护及装箱信息。
05 / 检验流程

常见质量沟通问题

每个零件的所有尺寸都会全检吗?

检查范围以确认的检验计划为准。关键特征及需要全检的项目应在投产前明确,其余项目共同约定抽样与记录范围。

图纸更新后,质量要求如何同步?

提供新版本并标明变更点,评审对材料、在制品和成品的影响,更新相关工艺与检查要求后再继续。

可以增加特殊试验或指定报告格式吗?

可以提前提出试验标准或方法、条件、样件数量及判定依据,结合项目评审可执行范围、安排和交付记录。