
02 / 大尺寸复杂结构件异形筋位与长腔,
异形筋位与长腔,
各有加工重点
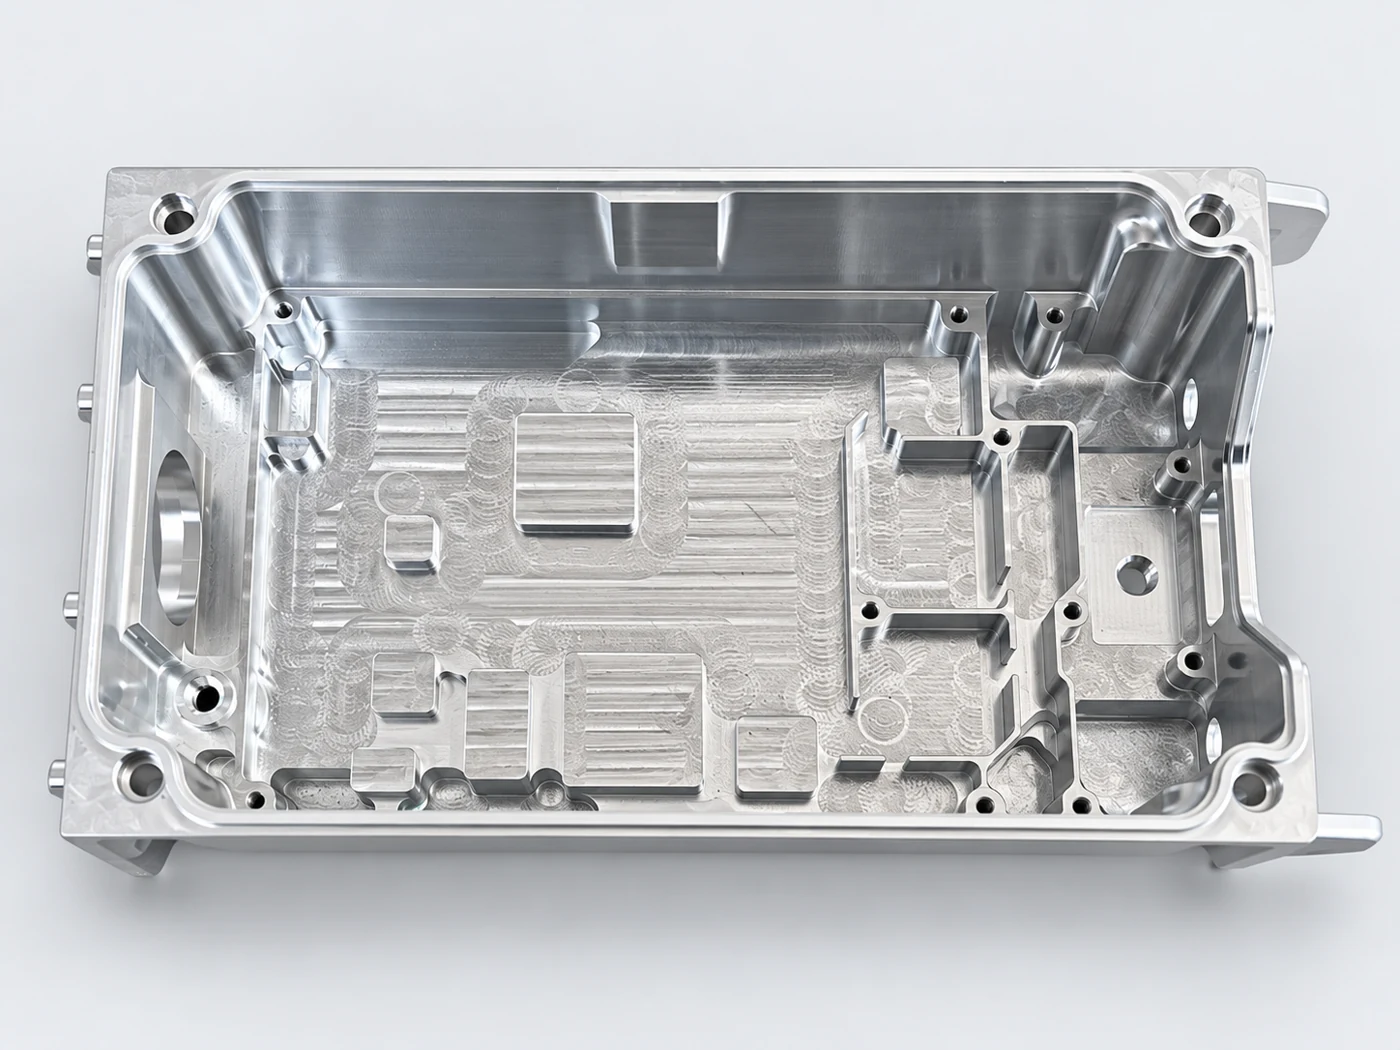
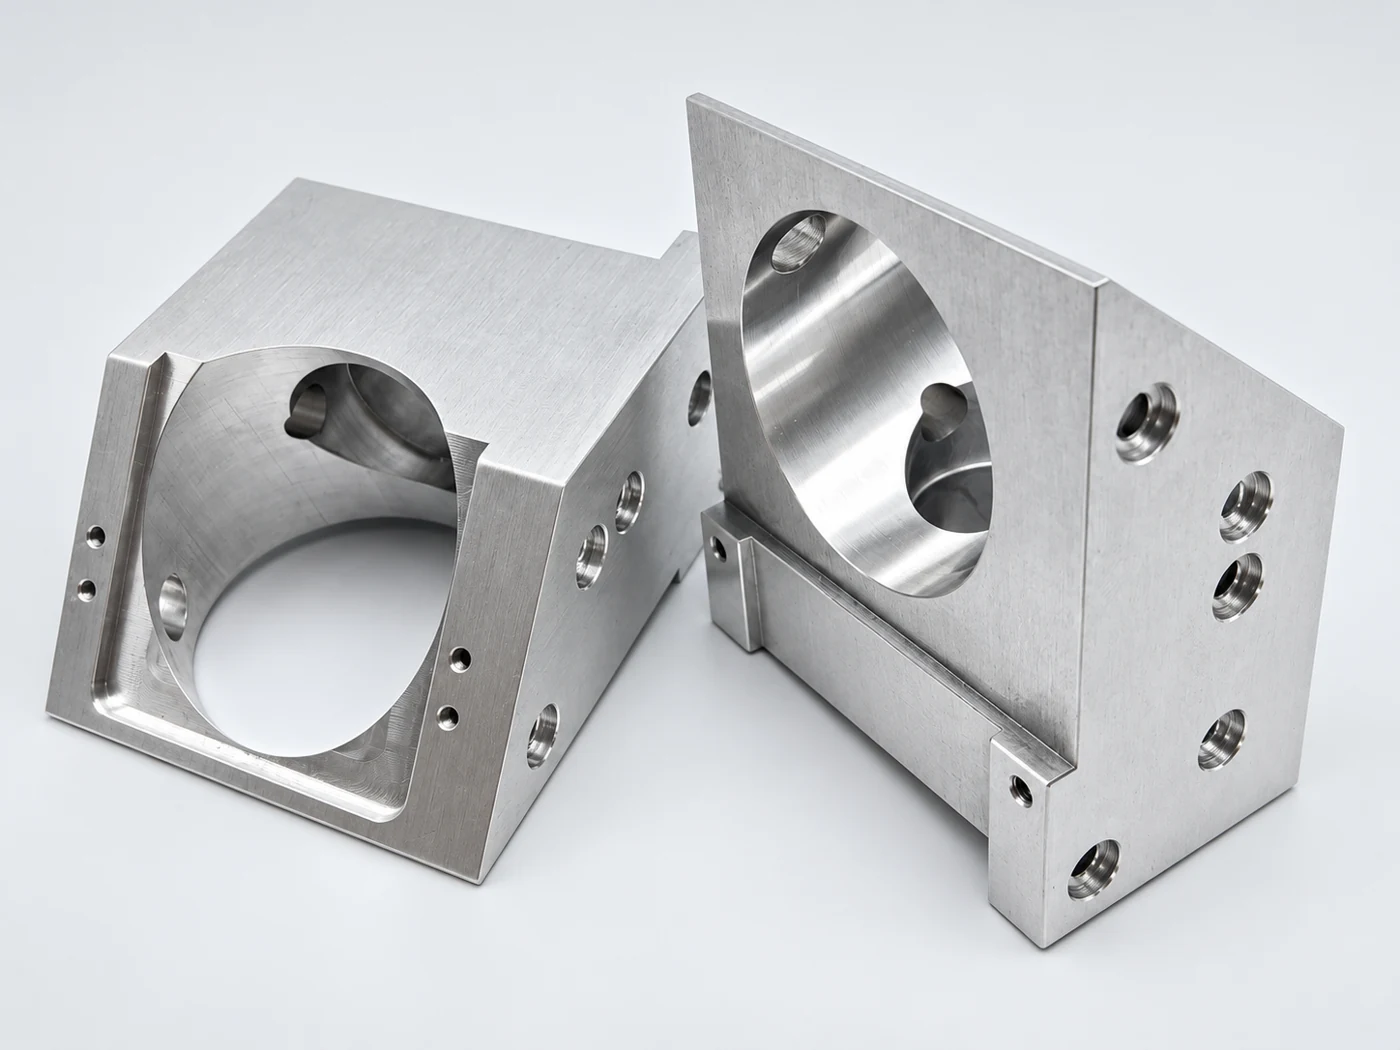
整体尺寸之外,筋位、腔内特征与多面接口共同决定支撑方式、加工路线和检查方法。
设备加工评审包络2000 × 800 × 900 mm
此为设备评审范围,非图示零件尺寸;实际可行性需结合结构、刀具可达及装夹空间确认。
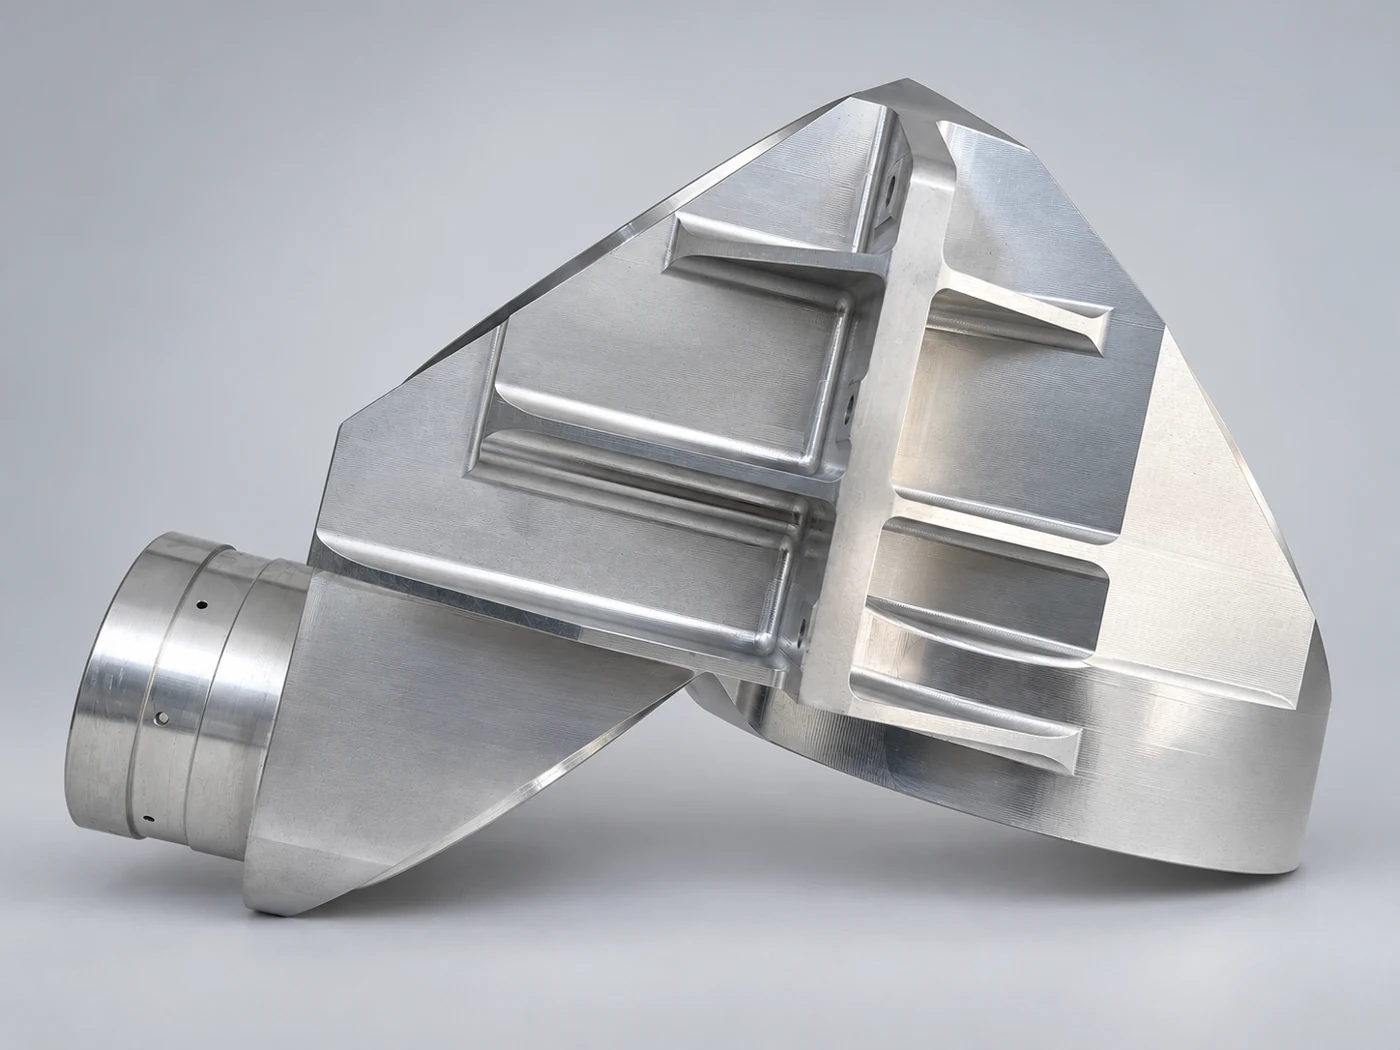
大尺寸异形加强筋结构件
异形轮廓 · 多层筋位 · 圆筒接口
异形轮廓上同时分布加强筋、台阶过渡与圆筒接口。加工需关注筋间刀具进入、截面刚性变化,以及不同加工面之间的基准转换。
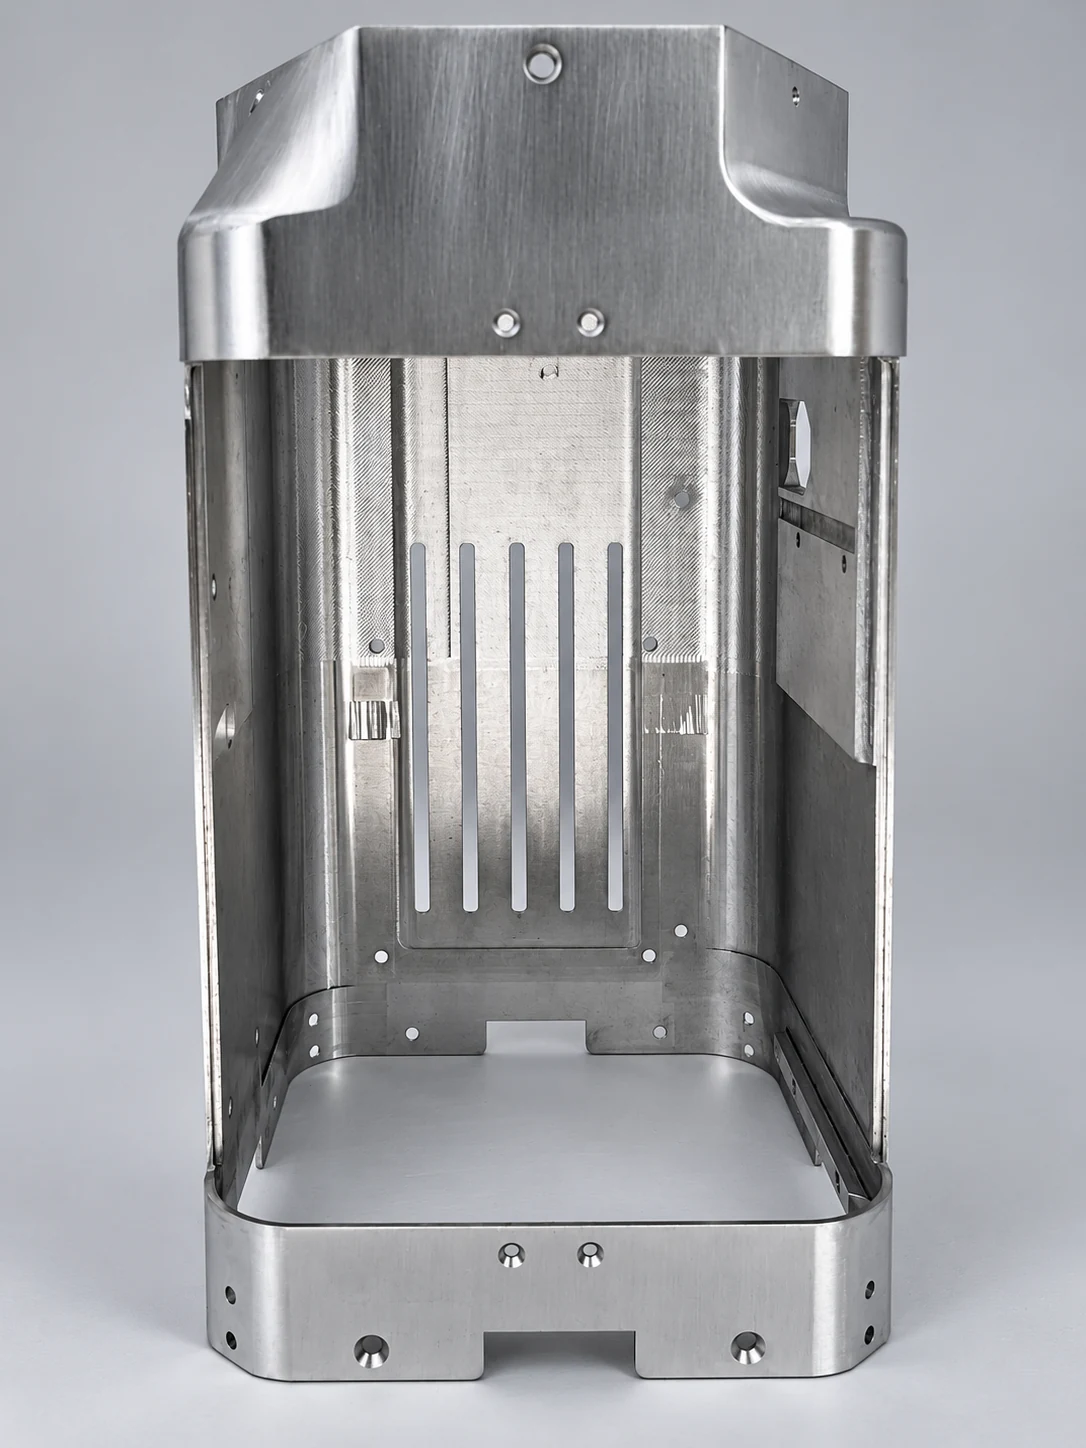
大尺寸长腔结构件
长腔结构 · 连续侧壁 · 槽孔与侧向开口
长腔内部结合连续侧壁、槽孔及侧向开口。加工需共同评审刀具伸出、侧壁支撑,以及腔内特征与安装接口的位置关系。
支撑与去料
结合筋位与长腔侧壁的刚性分布,围绕保留截面安排支撑、去料与装夹顺序。
可达性与基准
检查筋间、腔内及侧向开口的刀具空间,将圆筒接口与不同加工面的基准关系一并评审。
检测与搬运
明确检验基准与支撑状态,搬运及包装时保护筋位、腔口边缘和装配接口。
03 / 制造流程
从图纸确认,到防护交付
- 01
图纸确认
确认图纸版本、材料、关键尺寸、公差及表面处理要求,作为编程与制造依据。
- 02
CNC编程
依据确认图纸编制CNC程序,规划刀具、加工路径与装夹顺序,并进行程序校核。
- 03
特征加工与表面处理
按程序完成筋位、腔体、孔槽等特征加工,衔接去毛刺及约定的表面处理。
- 04
检验与防护交付
按确认要求检验关键尺寸与表面状态,做好结构支撑、接口保护和包装交付。
04 / 检验与询价
让加工与验收遵循同一套要求
在图纸中明确功能尺寸、形位公差与最终检验状态,结合零件特征评审测量方式及记录要求。
- 跨加工面的基准与装配接口
- 表面处理后的尺寸与需保护的接触面
- 长跨距与大尺寸结构的测量支撑状态
项目问答
发图前的常见问题
尺寸在范围内,就一定能加工吗?
整体尺寸只是评审起点,还需结合重量、刀具进入、夹具空间、支撑及检验条件确认。
加工公差如何确认?
在图纸中标明关键公差与基准,结合具体特征、材料、尺寸及测量状态评审,不以统一公差替代项目要求。
可以先做样件,再安排后续订单吗?
可以。先明确首件检查、放行图纸版本与检验记录要求,再衔接后续生产安排。