01
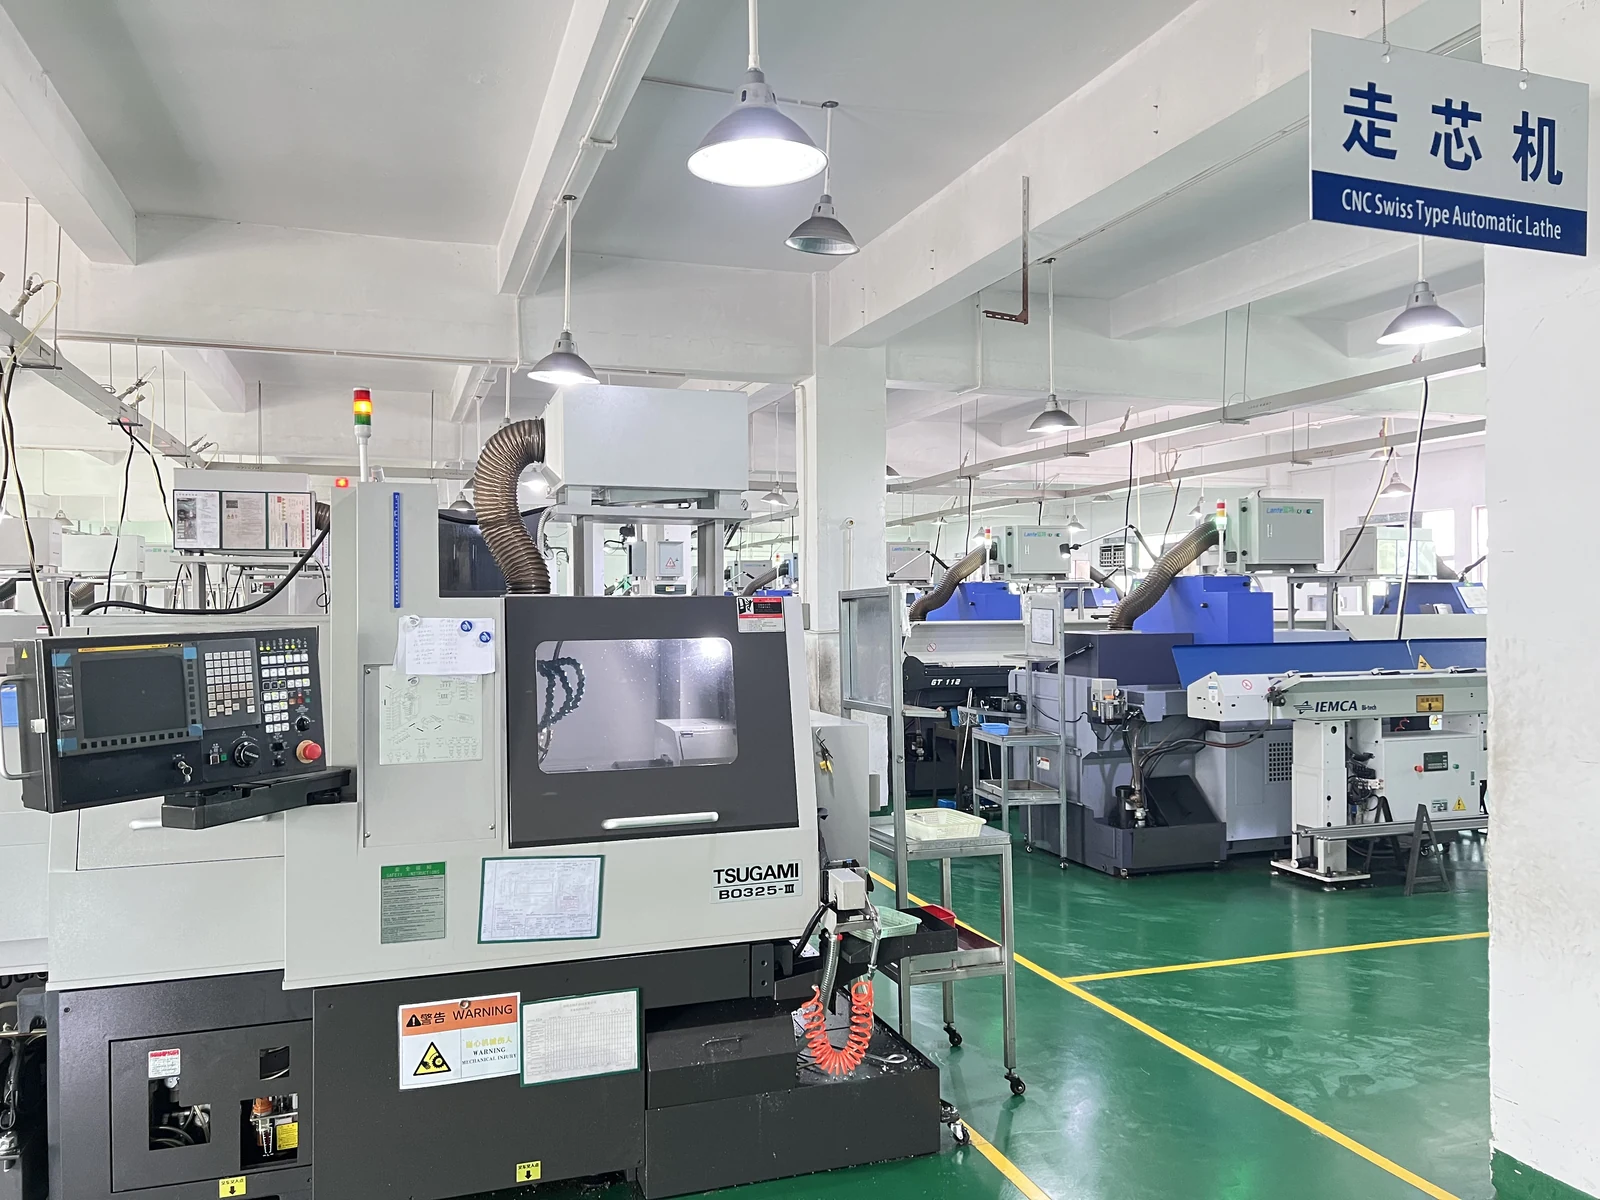
数控车床加工
以回转特征为主,围绕功能轴线和配合面,安排外圆、内孔、台阶与螺纹加工。
评审重点:同轴关系、跳动、表面粗糙度与装夹长度。
从成品结构与功能接口出发,结合图纸、材料、坯料及检验要求,确定适合的制造路线。
以回转特征为主,围绕功能轴线和配合面,安排外圆、内孔、台阶与螺纹加工。
评审重点:同轴关系、跳动、表面粗糙度与装夹长度。
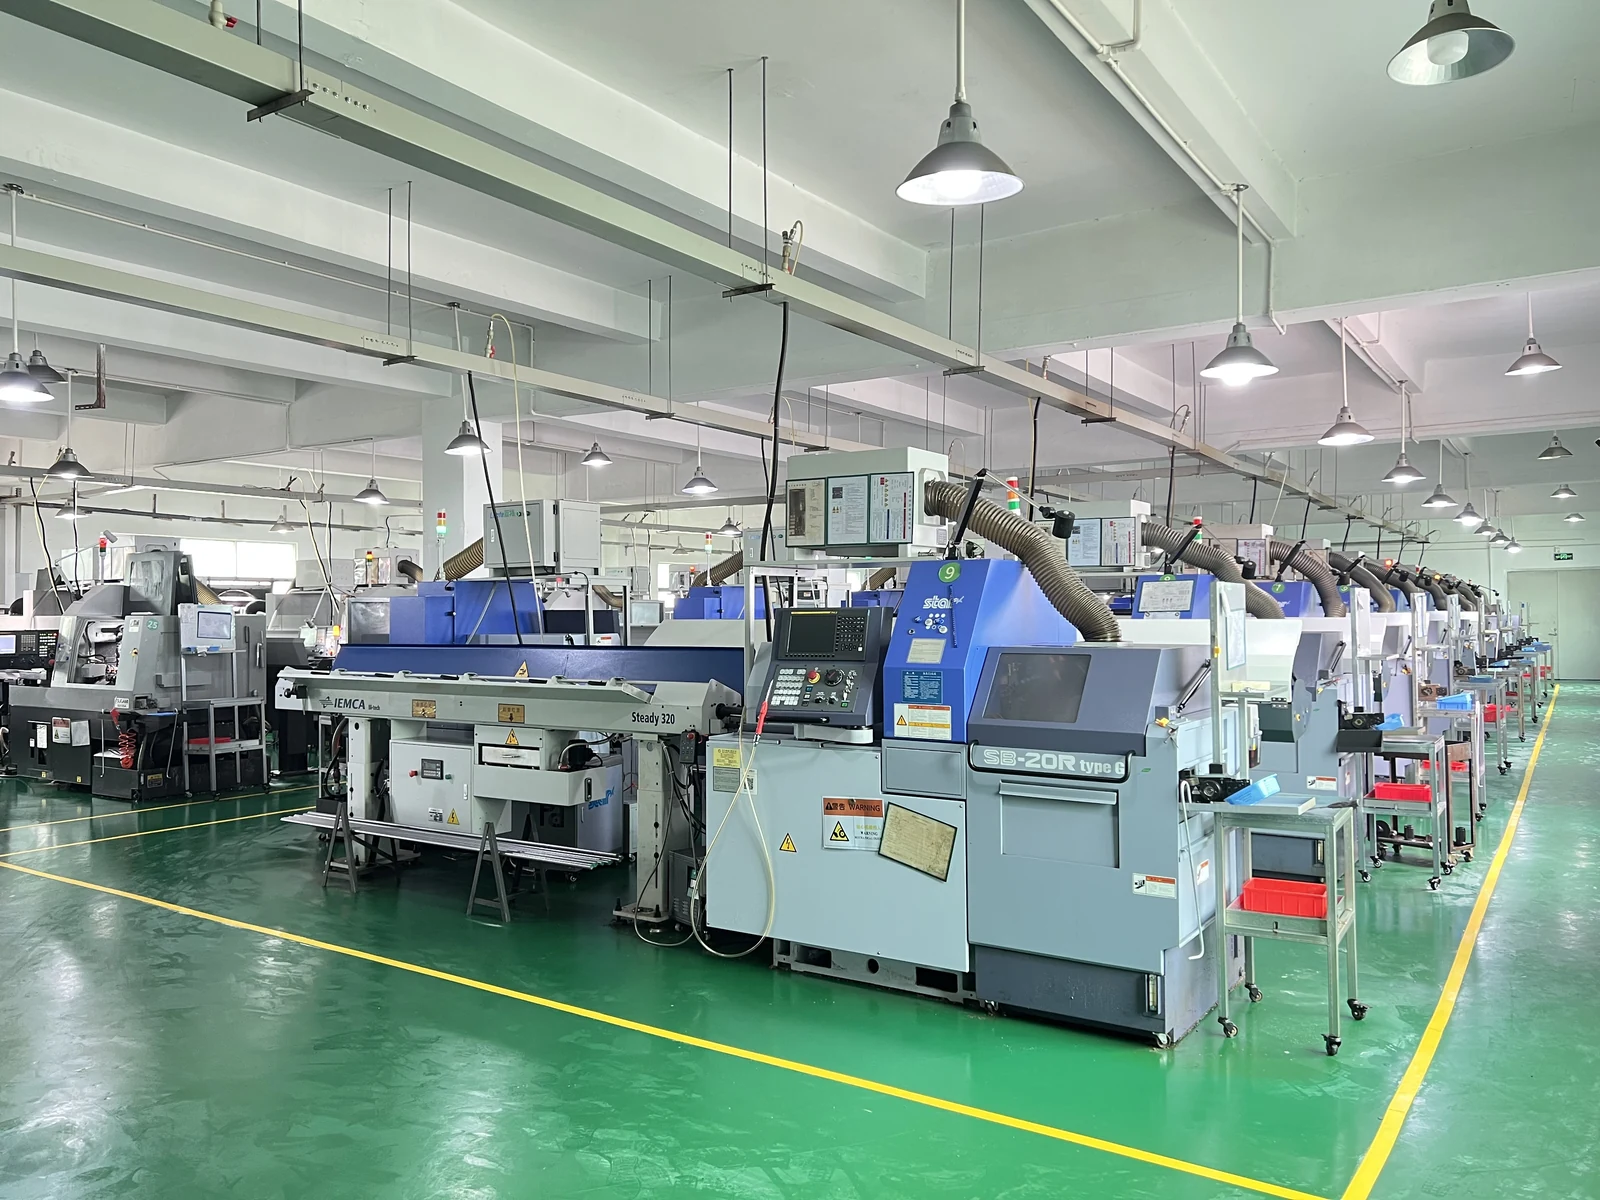
面向细长、小直径棒料零件,利用靠近切削区域的导向支撑控制挠曲,结合棒料状态与特征顺序安排加工。
评审重点:长径比、导向支撑、棒料状态及切断端特征。
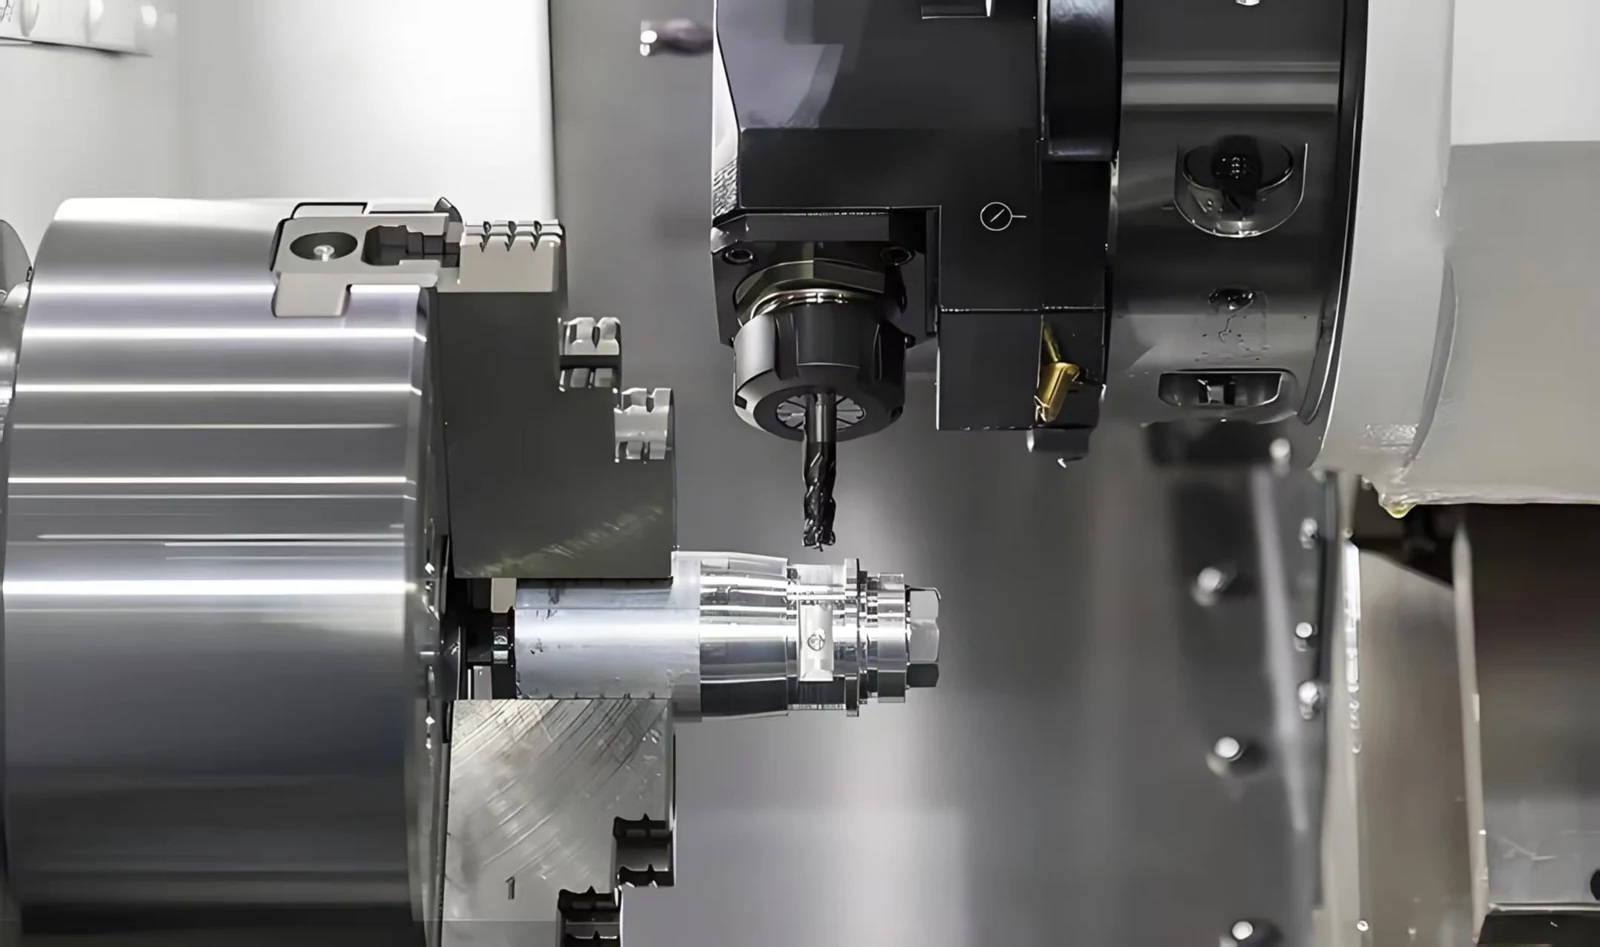
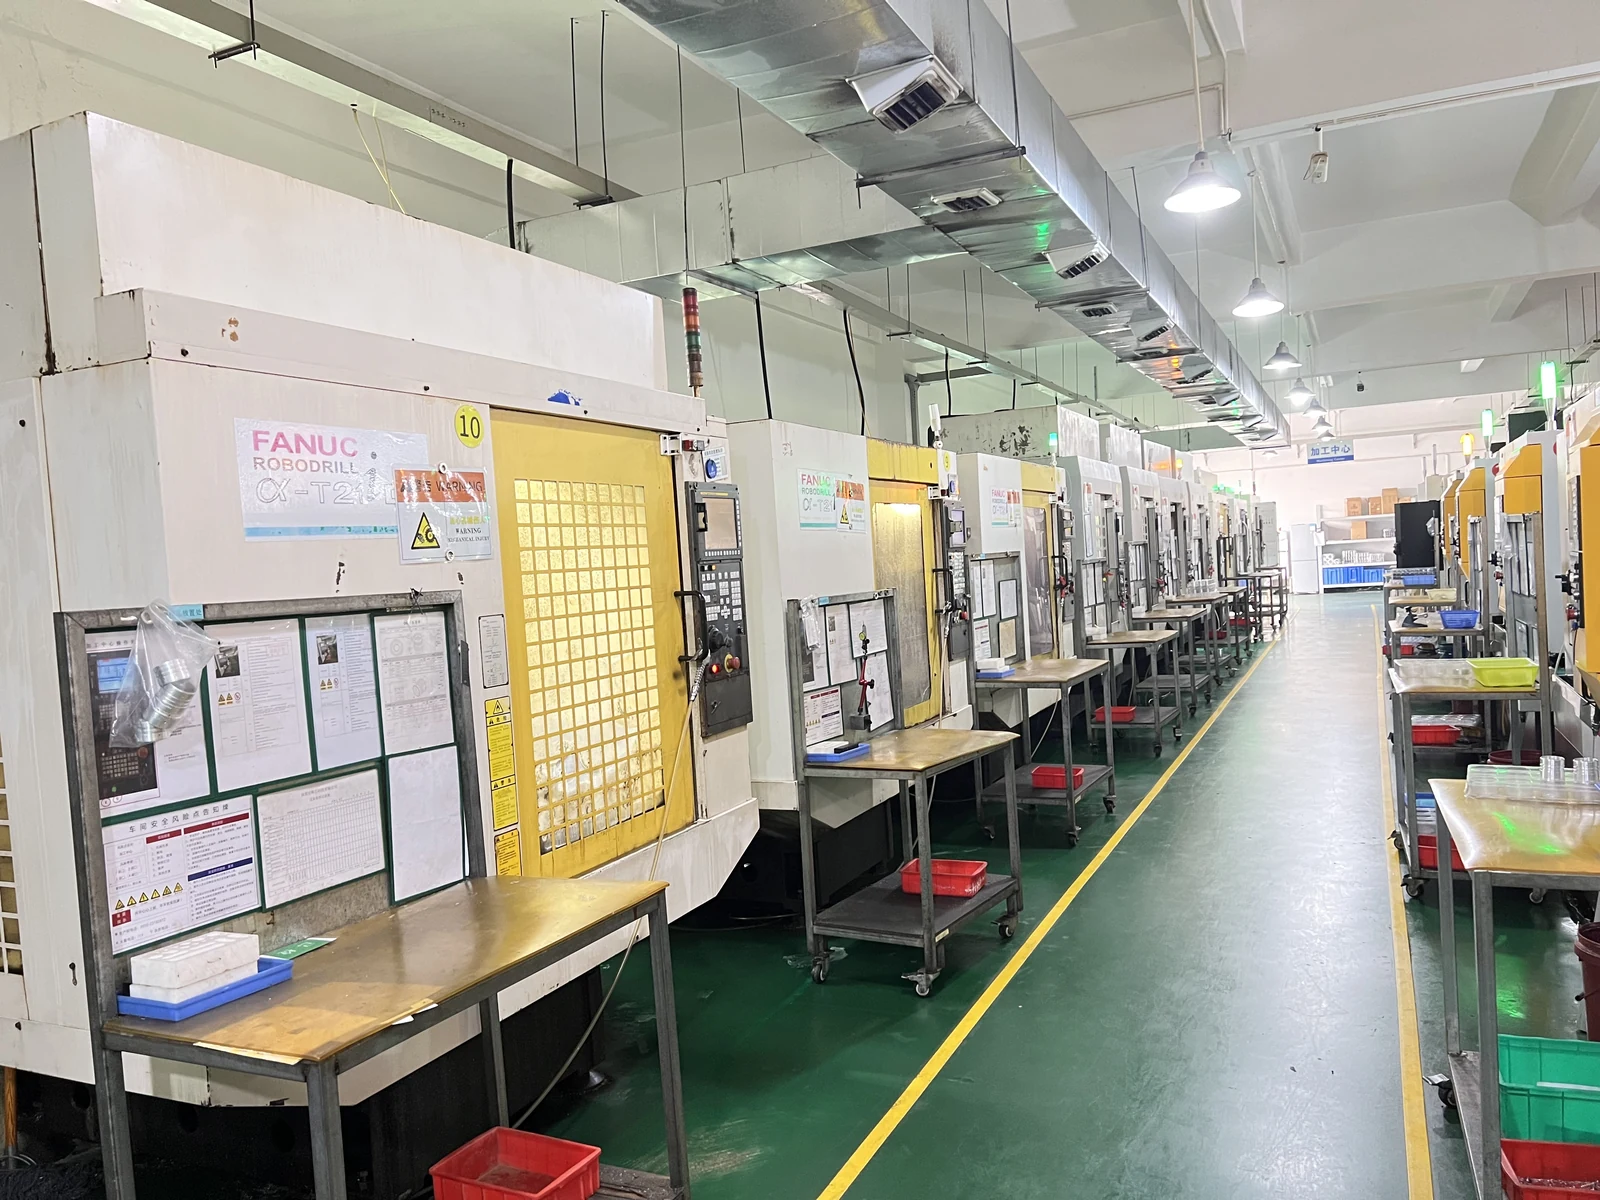
当零件同时包含回转面与偏轴特征时,结合车削、铣削和钻孔;在结构允许的条件下减少重复装夹,保持不同特征之间的位置关系。
评审重点:角向定位、刀具可达、特征关系与装夹转换。
以下常见结构可用于判断加工路线;提供完整图纸后,再确认具体项目的加工与验收要求。
外径、台阶、退刀槽与配合长度。
直径配合、轴向尺寸及跳动要求。
内外圆、端面及不同壁厚截面。
内外圆关系、端面垂直度及装夹变形。
螺纹、密封面、台阶与横向孔。
螺纹制式、有效长度、密封面与毛刺控制。
回转结构结合平面、槽口或偏轴孔。
角向位置、基准衔接及不同特征间的关系。
确认版本、材料、基准、配合与表面要求。
规划车铣刀具、支撑方式、加工路径与工序顺序。
加工内外圆、孔牙与槽口,衔接去毛刺及表面处理。
检查约定特征,保护螺纹和配合表面,完成包装交付。
先看直径、长度、刚性,以及回转面与偏轴特征的组合。提供完整图纸后共同评审路线,无需先自行指定设备。
需结合刀具可达、支撑、基准要求和设备配置判断。通过工艺衔接减少重复装夹,具体装夹次数按零件确认。
可以。先明确首件检验、图纸版本与批准特征,再衔接后续订单安排。
提供图纸、材料、数量与期望交期。