
内圆角
旋转刀具会留下内圆角,装配允许时增大圆角有利于加工,尖内角可能需要其他工序。
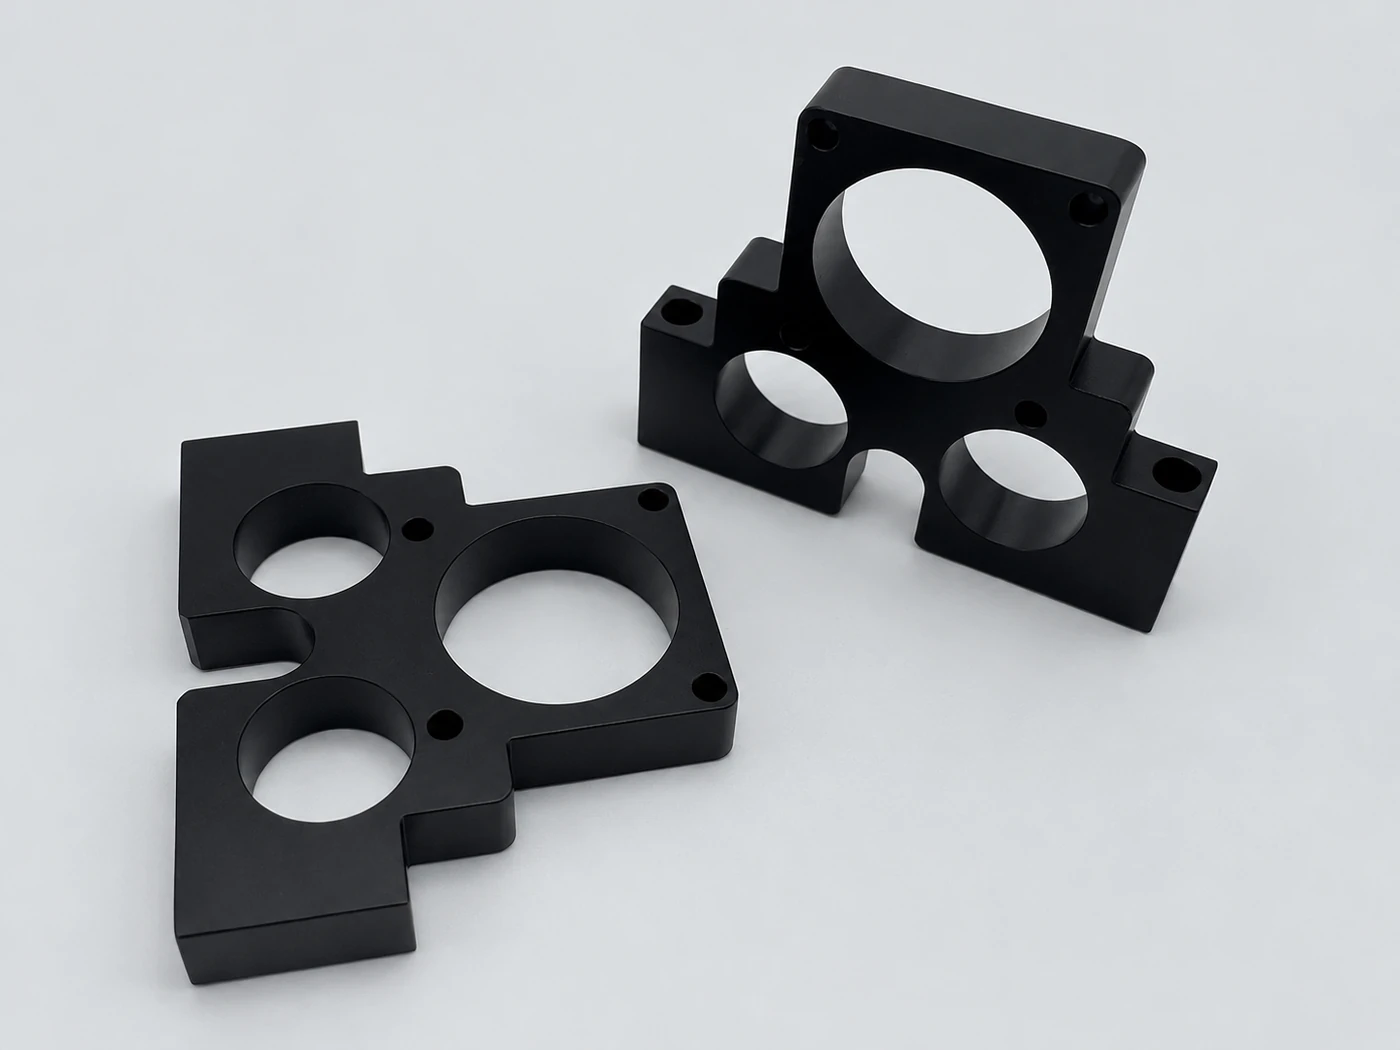
通过图纸,把基准、孔位与装配状态关联起来。
询价前可检查以下结构细节,它们是设计沟通要点,不是通用加工极限。
旋转刀具会留下内圆角,装配允许时增大圆角有利于加工,尖内角可能需要其他工序。
深窄特征限制刀具进入,薄截面可能在切削或松夹后变化,应明确其功能要求。
标明螺纹制式、有效深度及是否盲孔,普通避让特征不宜附加无必要的严格公差。
| 设计修改示例 | 装配允许时,将内角由R0.5调整为R3可为较大刀具留出空间,仍需结合整体结构评审。 |
|---|---|
| 文件组合 | STEP/IGES模型+标注PDF+材料、处理、数量及版本。 |
几何、书面要求与版本身份,应对应同一件零件。
以下为评审要点,不作为统一最小尺寸或三合固定公差表。
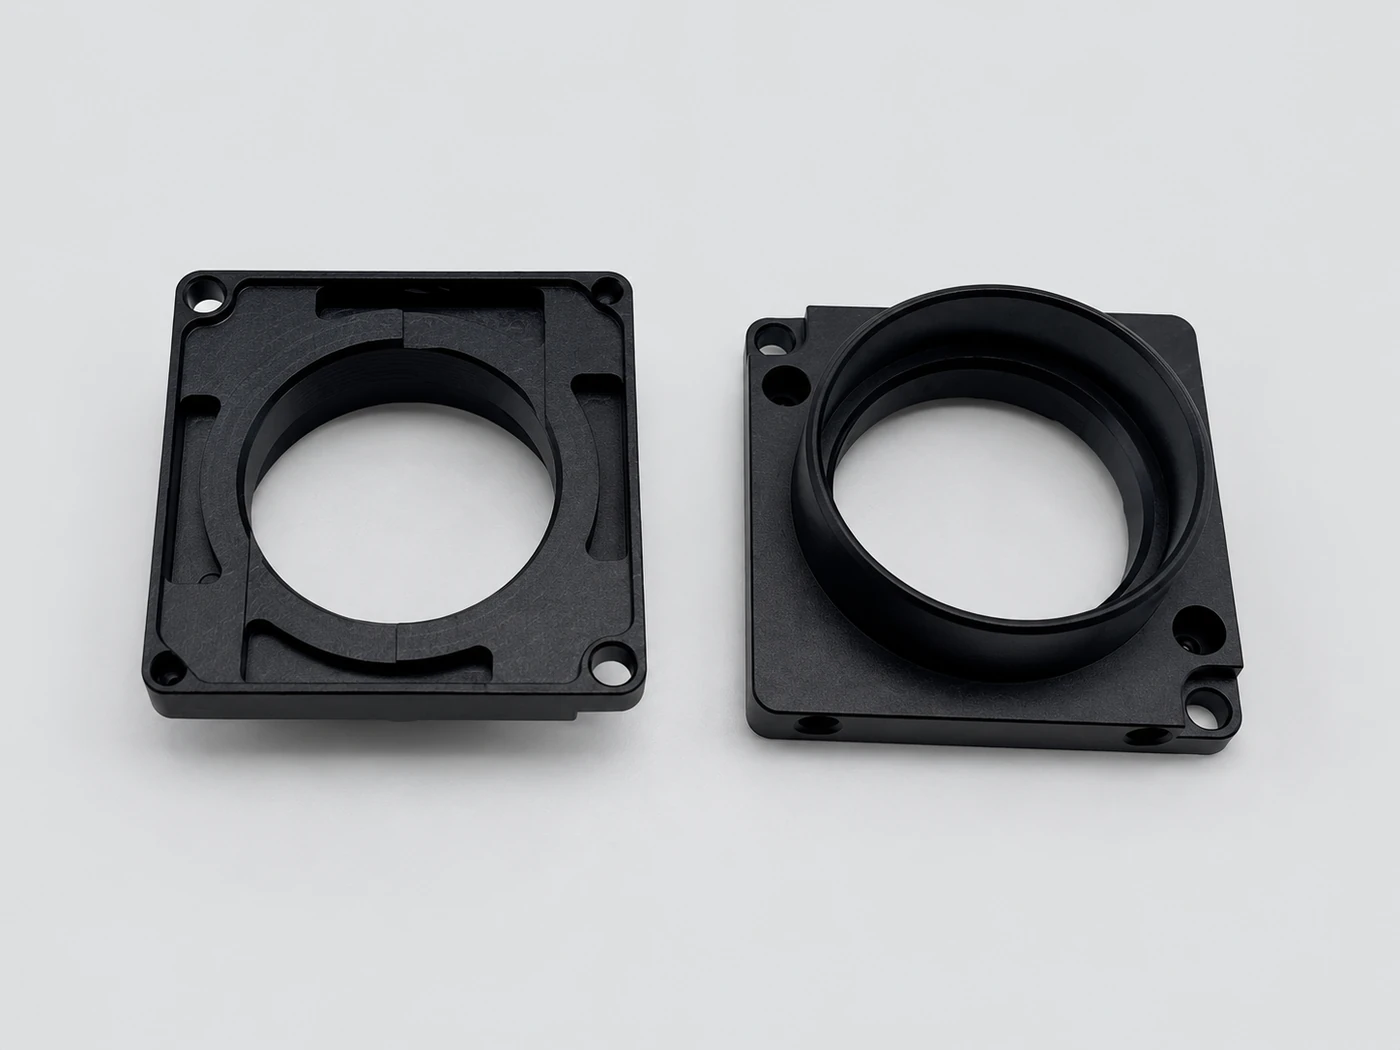
定位板实物展示开口、台阶与角部特征。应在图纸中把它们关联到基准和预期装配关系。
| 特征 | 为何评审 | 图纸说明什么 |
|---|---|---|
| 内腔圆角 | 旋转刀具形成内圆角,深腔还会限制刀具伸出。 | 允许内圆角、配合避让与清根选项。 |
| 薄壁与筋位 | 刚性及材料去除会影响加工与测量。 | 剩余厚度、敏感部位及自由/支撑验收状态。 |
| 深孔与深螺纹 | 刀具进入、有效旋合与盲孔余量需分别评审。 | 孔深、有效牙深与螺纹规格。 |
| 多面位置关系 | 重新装夹会涉及工序之间的定位基准转换。 | 基准层级与各面的功能位置关系。 |
说明关键特征的作用,避免把最严要求套用到所有部位。
| 要求类型 | 建议定义 | 关联评审 |
|---|---|---|
| 尺寸公差 | 标出功能尺寸及要求的极限或配合代号。 | 材料、加工路线与最终处理状态。 |
| 几何关系 | 明确受控特征、参考基准及相应形位要求。 | 定位、装夹转换与测量参考。 |
| 表面纹理 | 单独标记需指定粗糙度或纹理的功能区域。 | 切削方式、处理与检测方法。 |
| 最终状态验收 | 说明遮蔽,以及尺寸是否按处理后或装配状态验收。 | 处理余量、支撑与验收顺序。 |
不让供应方猜测哪份文件已经批准。
模型、图纸及书面要求统一件号版本,草稿资料清楚标识。
列出尺寸冲突、模糊备注或模型图纸差异,明确制造依据。
新版本投产前说明变更内容,以及受影响的数量或批次。
切削前澄清简短问题,有助于避免错误理解。
可以用于初步沟通;关键配合、基准、螺纹、材料与处理仍需在生产前书面确认。
设计调整需制造前取得同意,请注明因装配或功能不能改变的特征。
支持PDF、STEP/STP、IGS/IGES、ZIP、JPG及PNG,单份与总量限制见询价表提示。