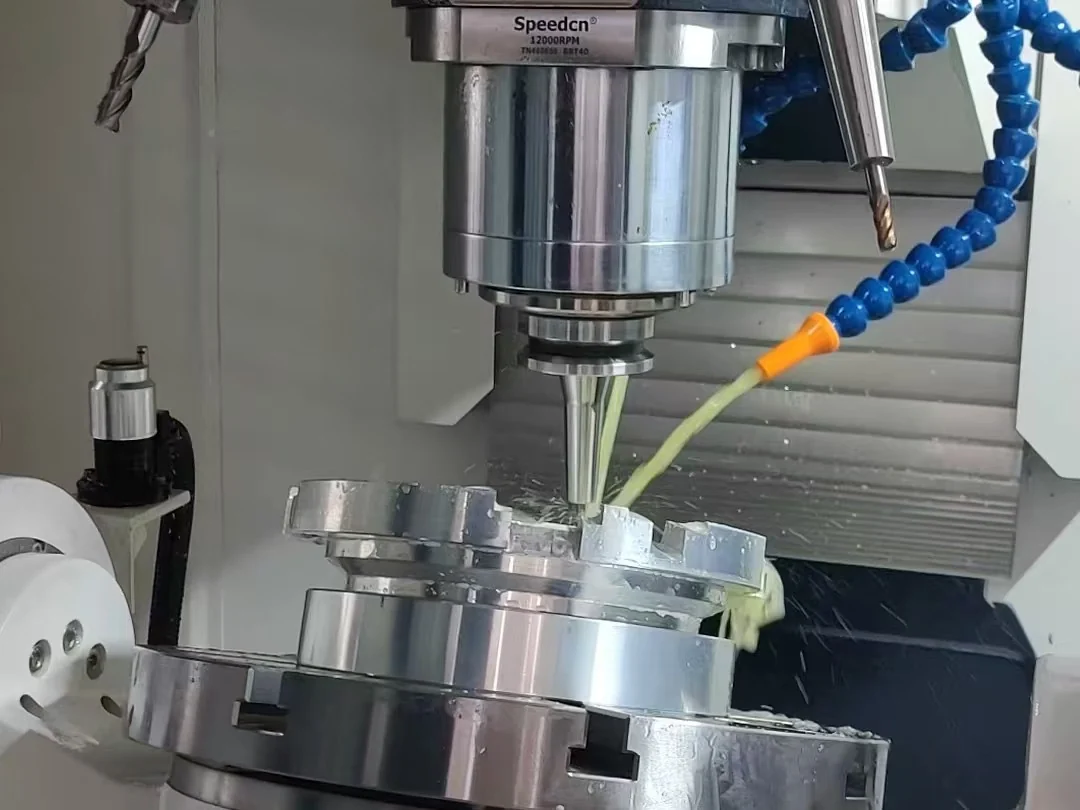
铣削、钻孔与攻牙
围绕腔体、台阶、安装面与孔组安排加工,同时衔接各特征之间的基准关系。
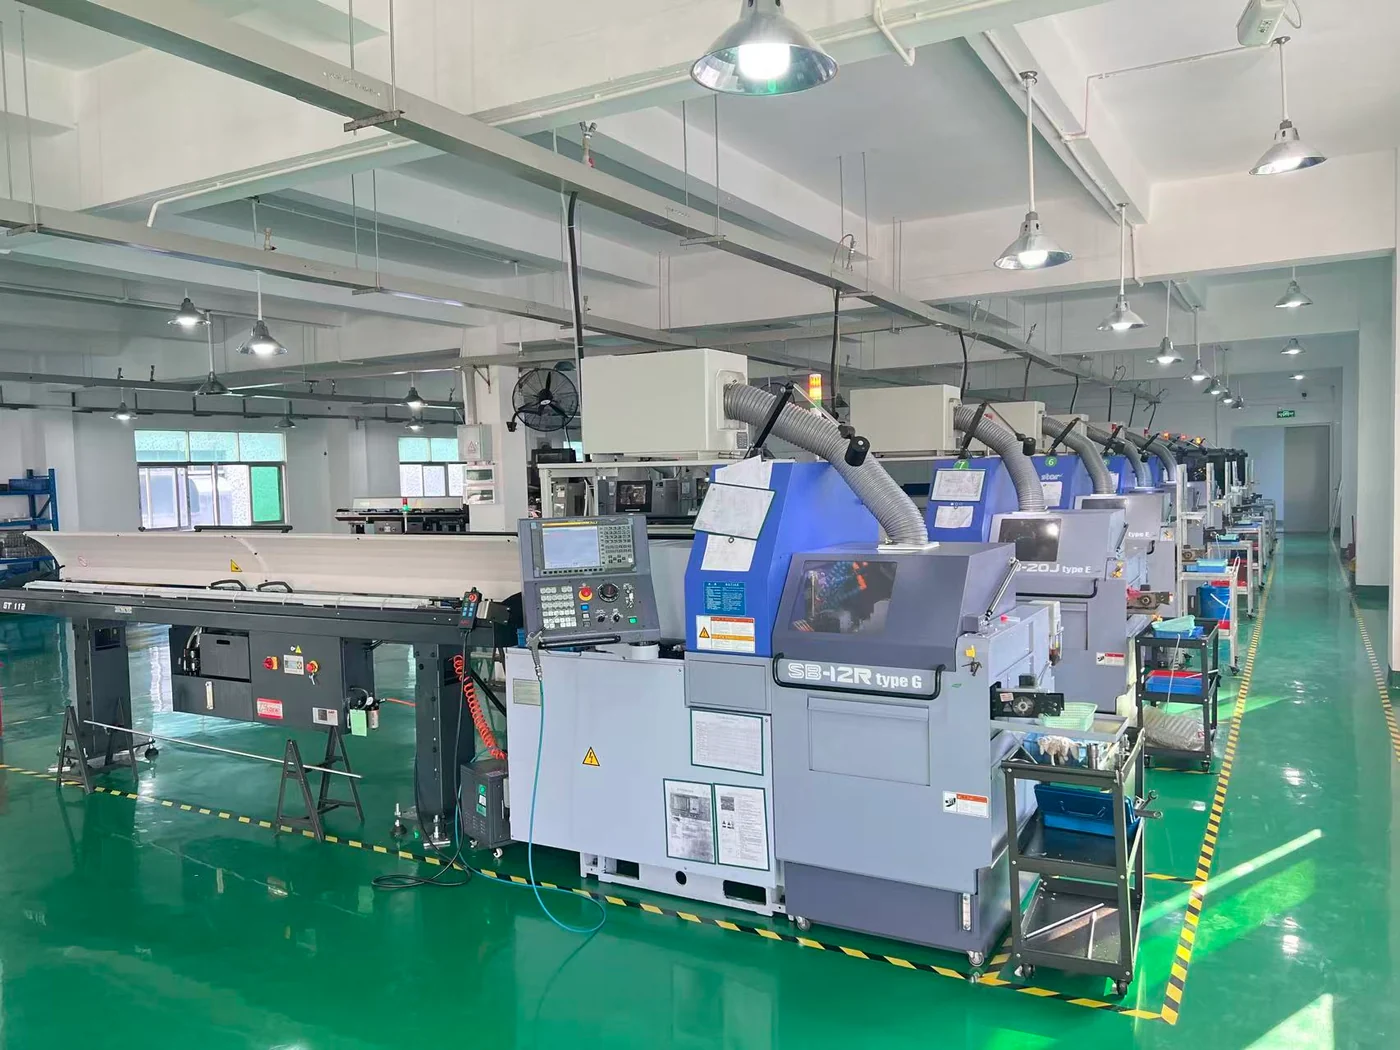
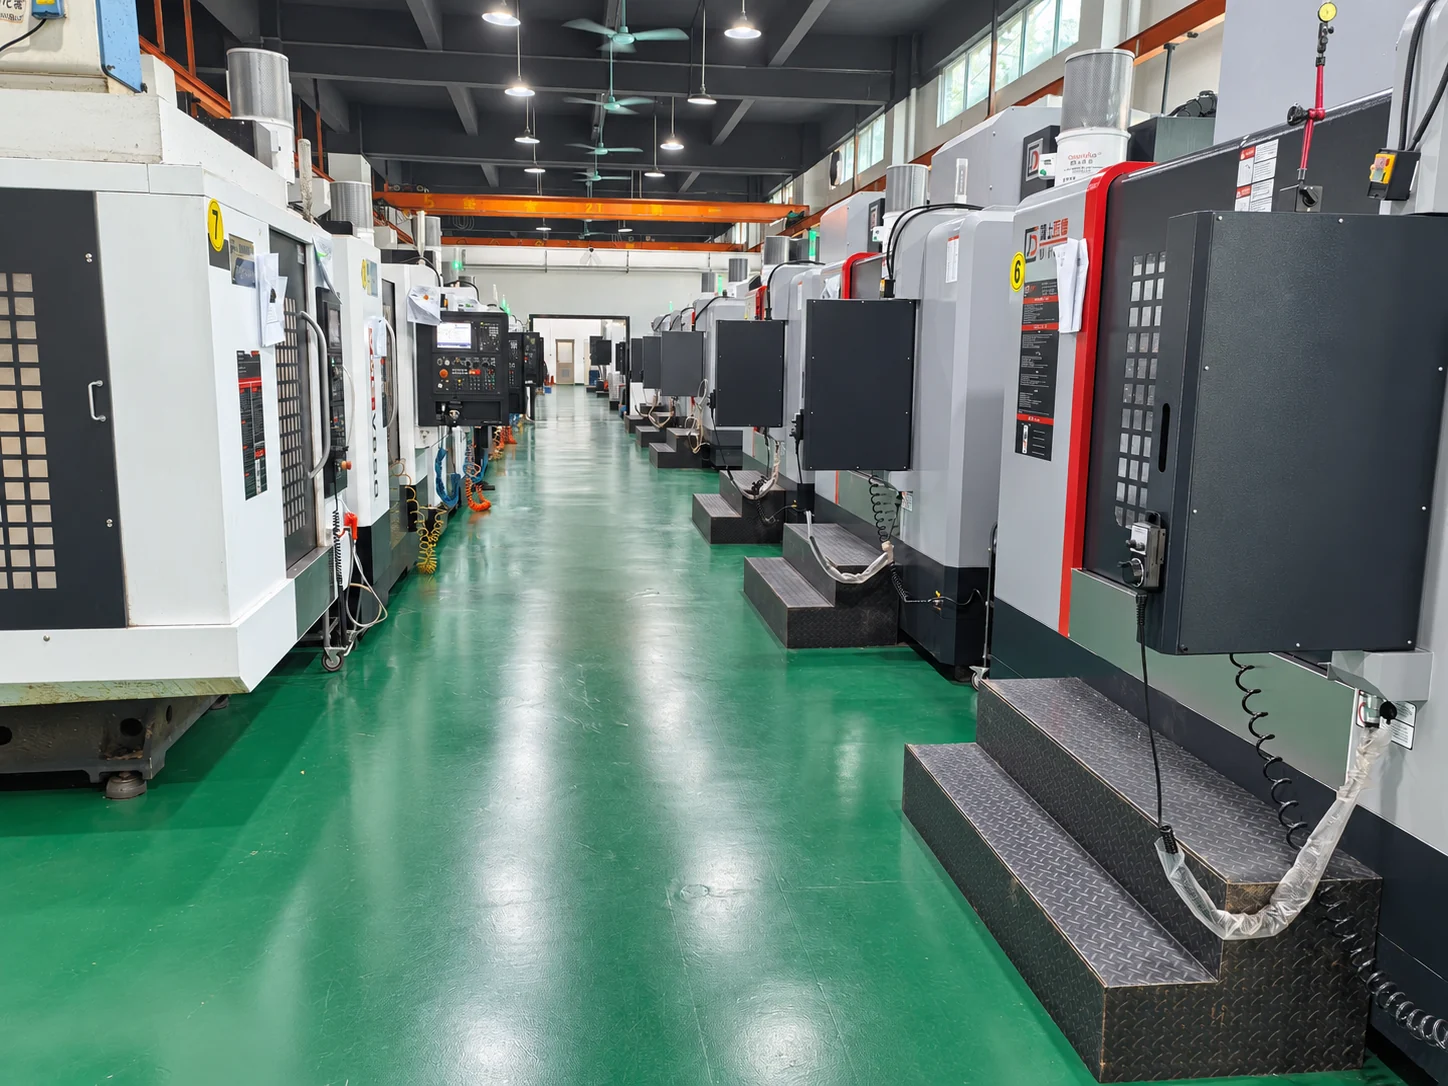
设备总数涵盖加工及车间配套设备。实际加工范围结合零件结构、装夹空间与刀具可达性评审。
把加工配置、关键接口与完整工序放在一起评审。
| 配置与能力 | 项目用途 | 评审输入 |
|---|---|---|
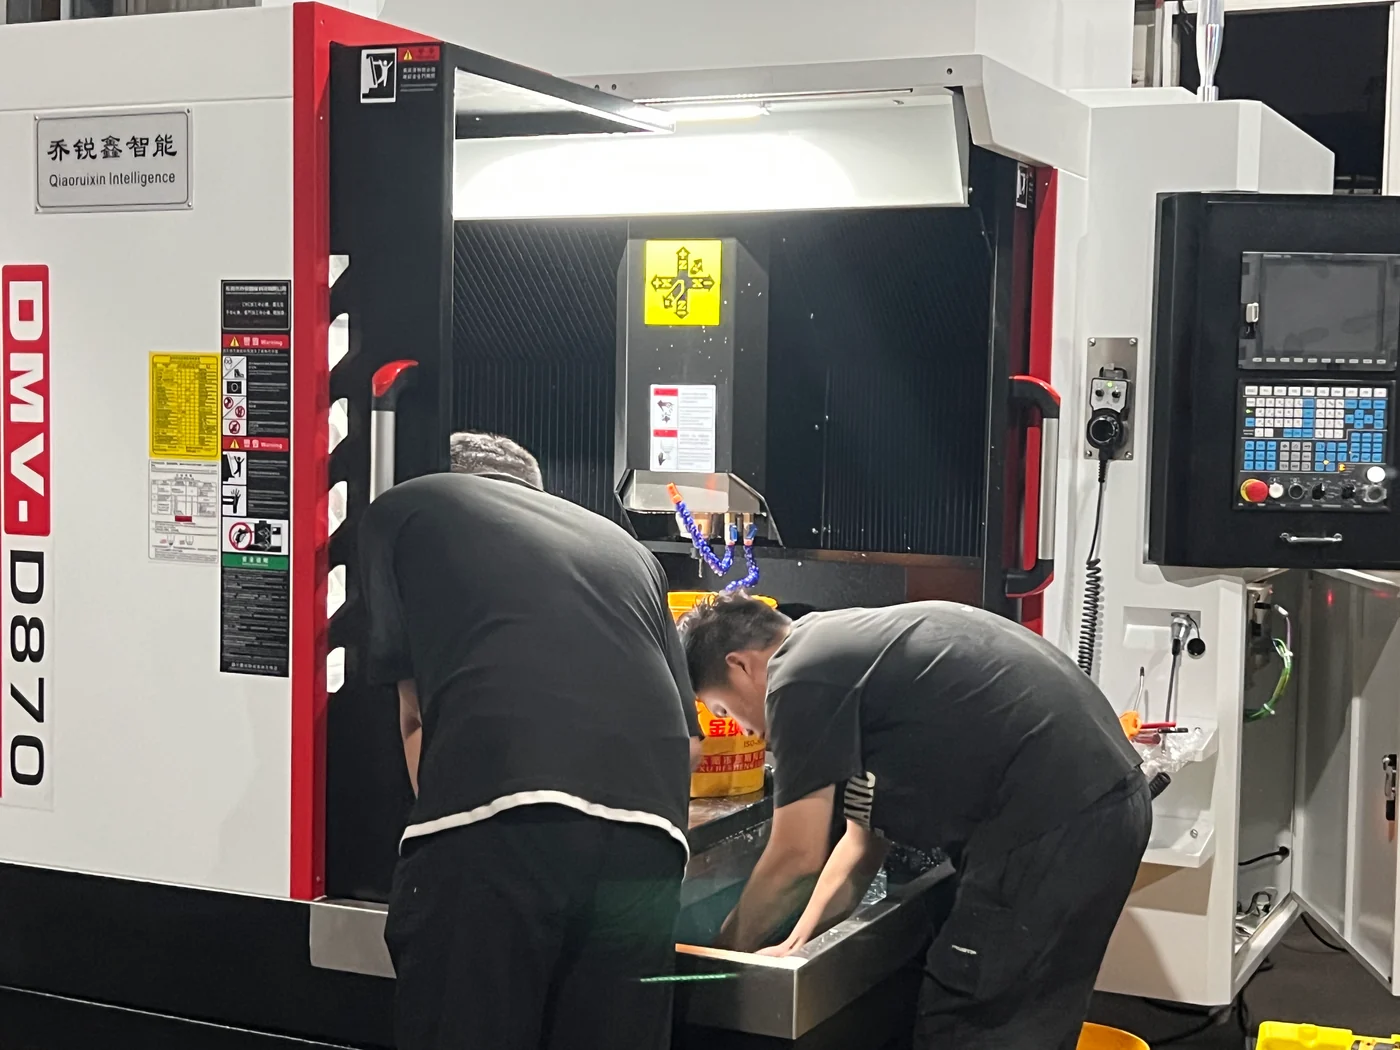
| 加工中心配置 | 用于壳体、板件、支架及结构件的铣削加工安排。 | 结构、装夹可达性与功能要求。 |
| 钻攻设备配置 | 结合零件工序评审孔组与螺纹加工安排。 | 孔牙规格、深度与数量。 |
| 2000 × 800 × 900 mm评审范围 | 作为大尺寸结构件的初步评审范围。 | 完整模型、重量、夹具空间与刀具进入。 |
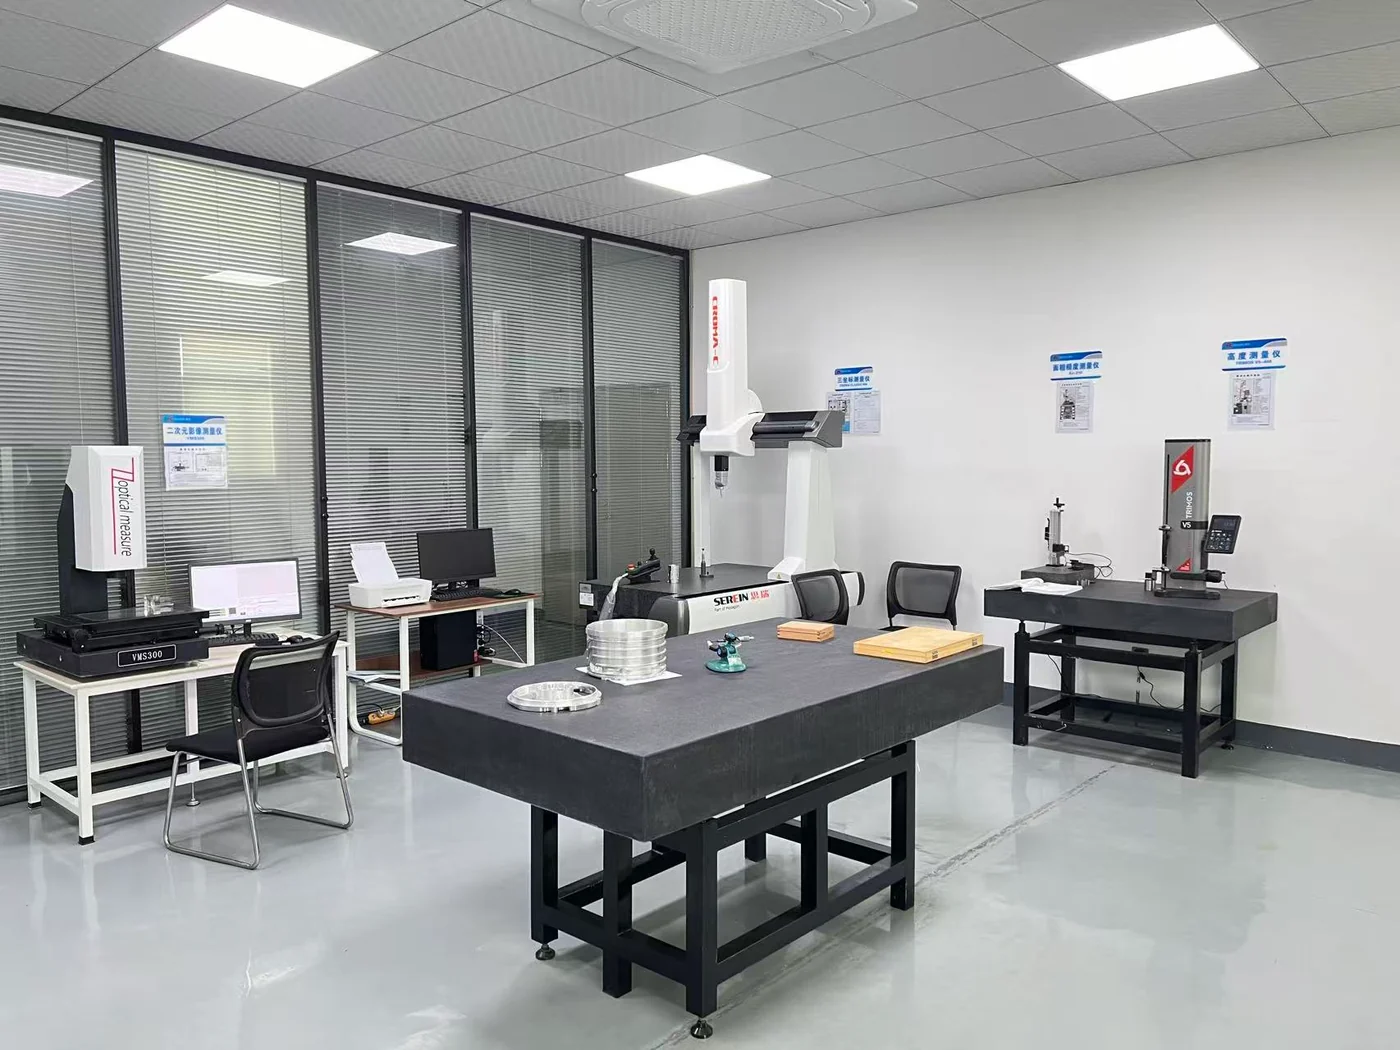
| 尺寸检测 | 使三坐标、影像测量及量具与验收特征匹配。 | 基准、关键特征与测量状态。 |
结合材料、装夹、处理与检验要求,安排完整加工路线。
评审尺寸、材料状态、可用支撑面与坯料余量。
核对深部特征的刀具进入,以及重新装夹时的基准衔接。
排期评审同时纳入处理、检测与搬运工序。
请提供完整模型、图纸、基准与关键配合要求,共同评审设备配置、装夹支撑和基准转换。
可以。注明验收特征与记录要求,便于同步沟通制造路线、检测方法和检验状态。
提供图纸、材料、数量与期望交期。