
深腔壳体
选定加工路线前关注腔体进入、内圆角与保留壁厚。
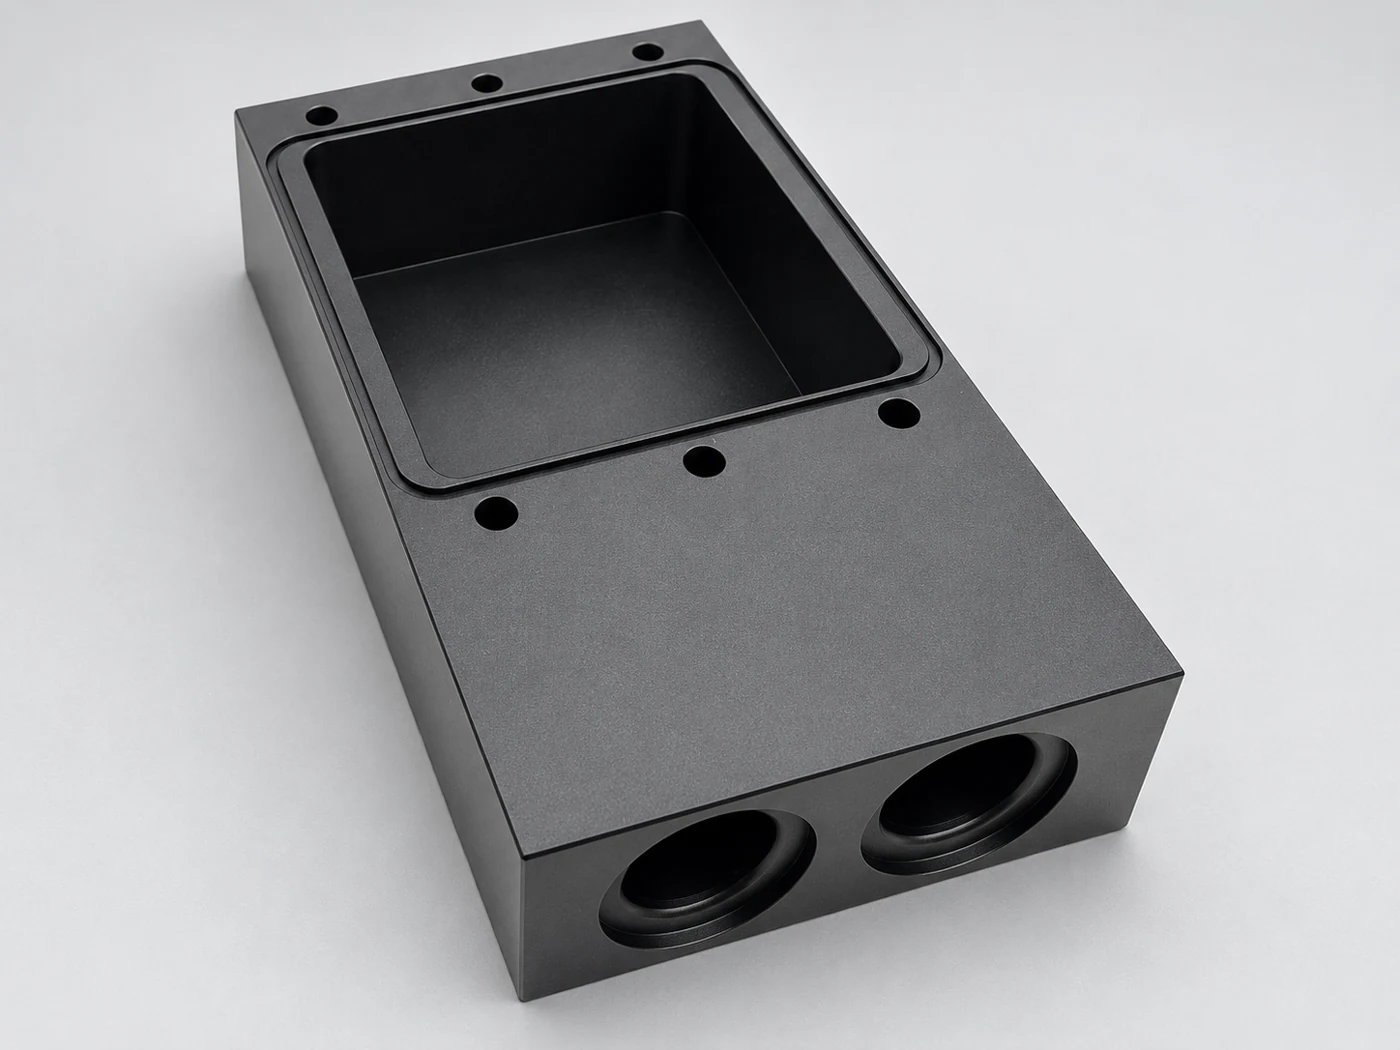
壳体可保护内部组件、定位装配并衔接多处接口,不同实物结构对应不同设计重点。
选定加工路线前关注腔体进入、内圆角与保留壁厚。
密集筋槽需要适当刀具空间,并考虑去毛刺可达性。
将安装面、盖板孔及指定密封槽与普通外观面分别定义。
| 报价资料建议 | 外形尺寸、材料状态、关键接口、处理与数量。 |
|---|---|
| 实物展示说明 | 照片展示结构,材料牌号与性能由实际项目图纸定义。 |
| 零件类型 | 设备壳体、腔体与盖板 |
|---|---|
| 材料 | 铝合金;牌号与状态按图纸 |
| 尺寸与公差 | 盖板配合、安装特征与处理后尺寸。 |
| 表面处理 | 机加工本色或指定处理;颜色与遮蔽按项目 |
| 供货方式 | 样件、小批量与重复订单 |
加工深腔、筋位、台阶及内部安装结构。
结合薄壁结构与材料去除量安排支撑及加工顺序。
检查盖板配合、孔位、螺纹及处理后的配合面。
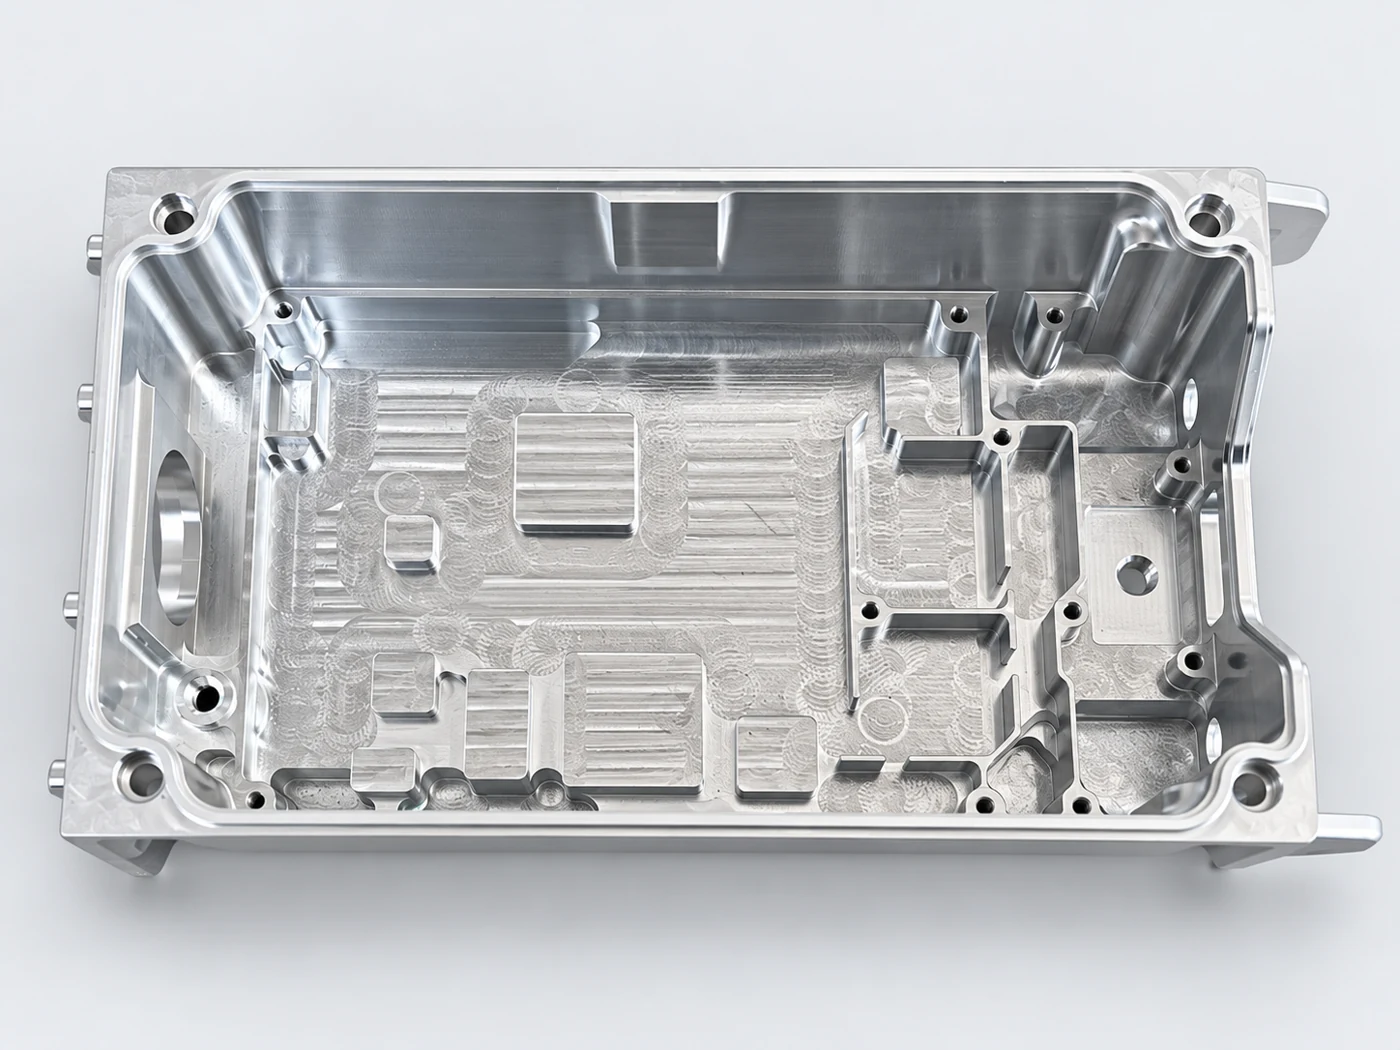
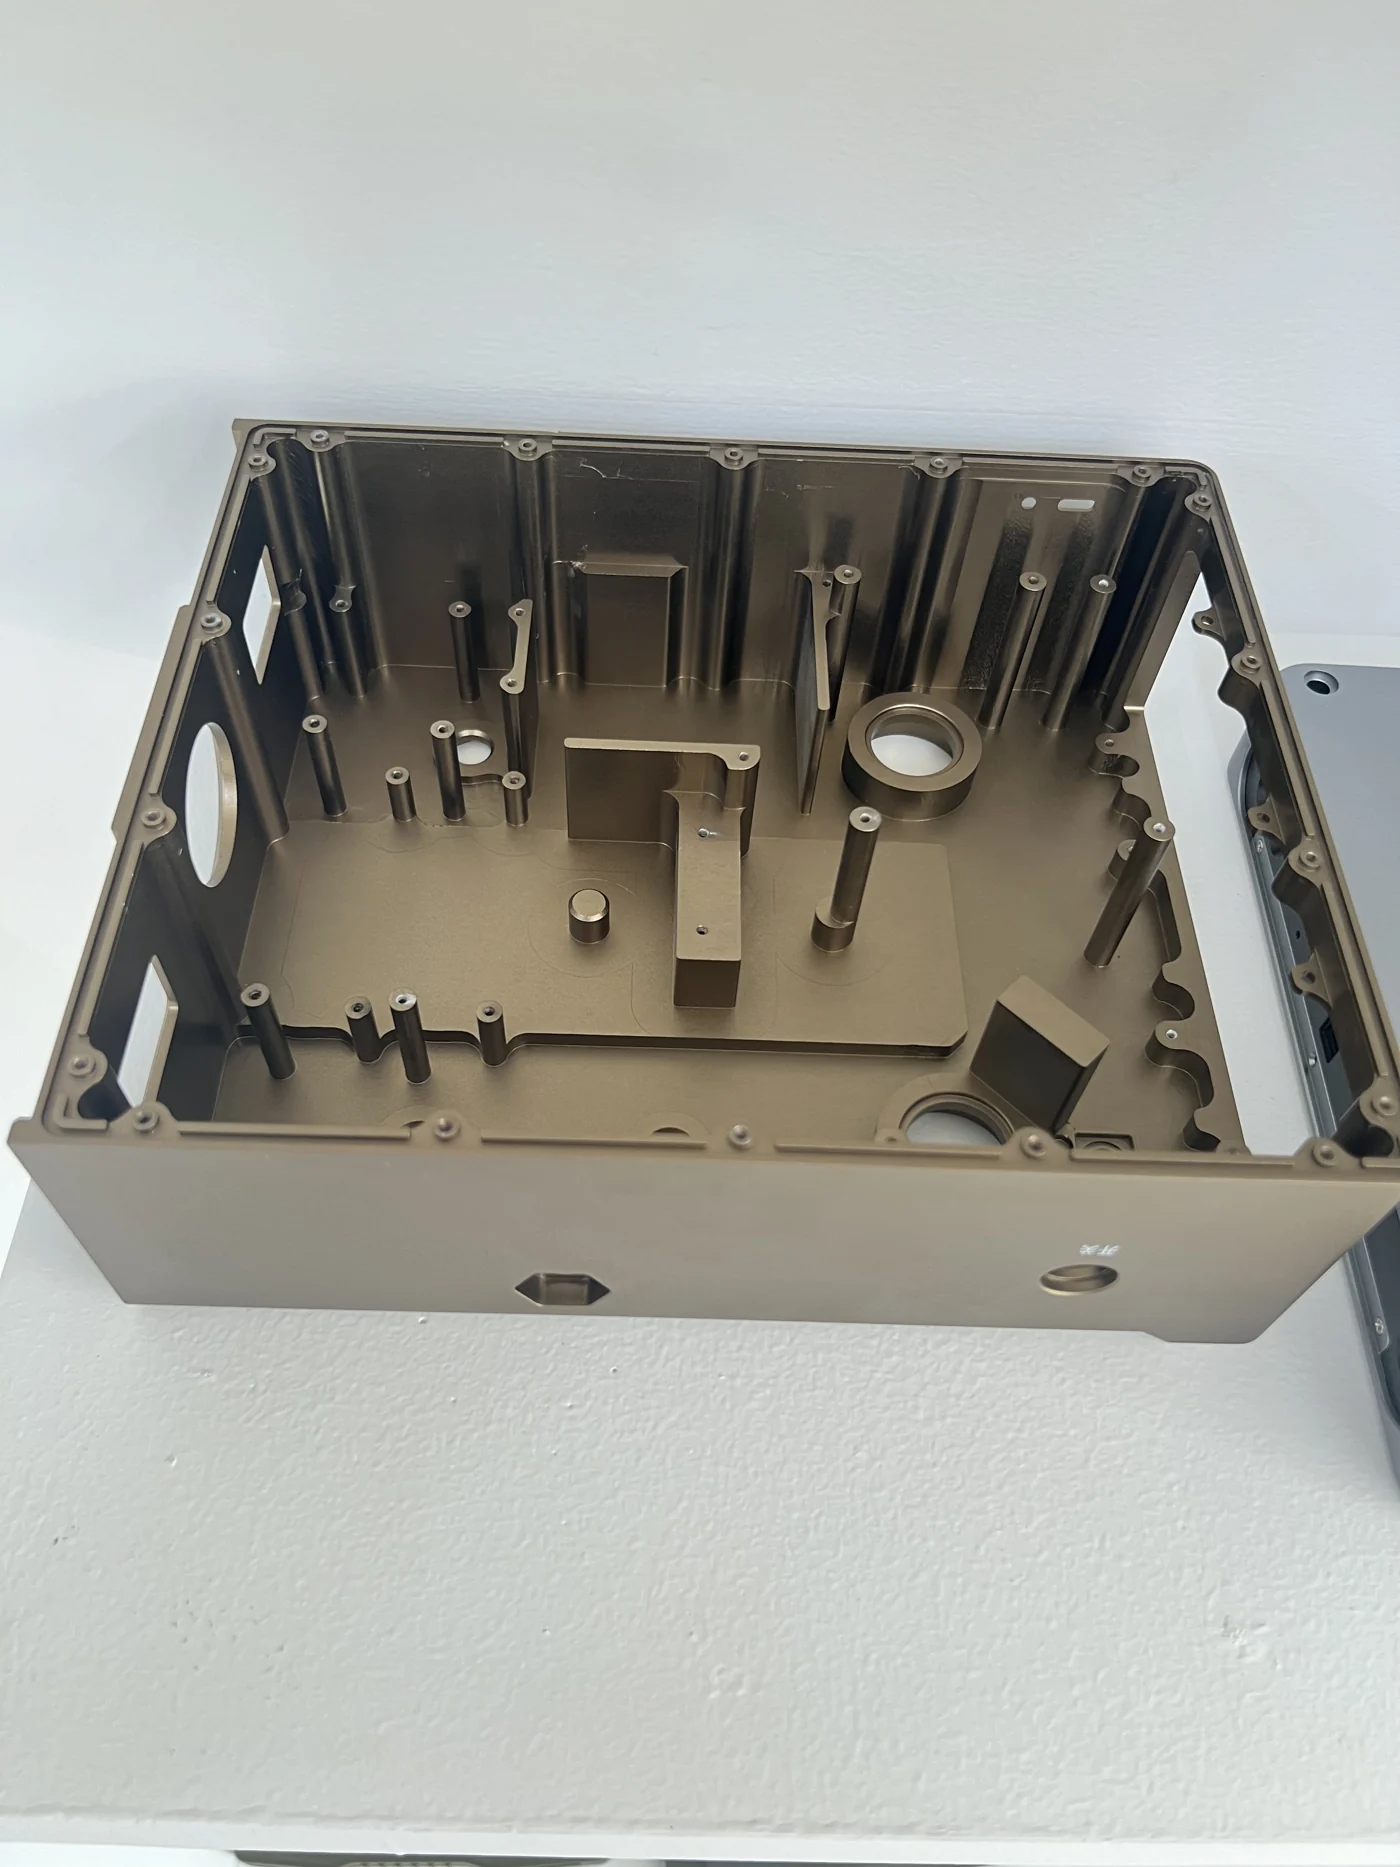
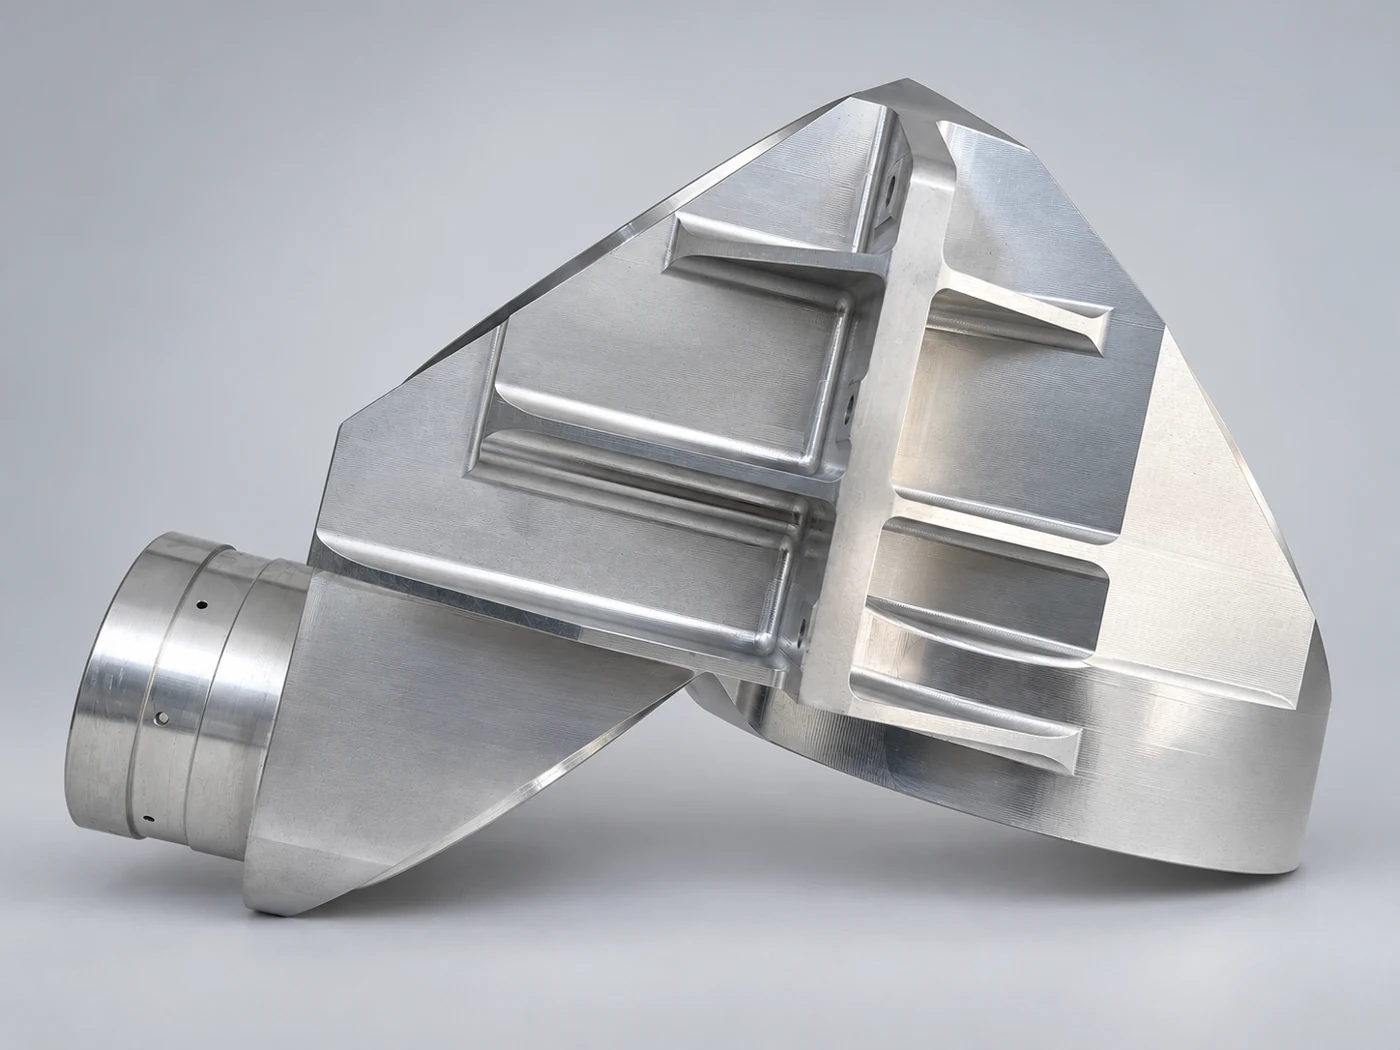
以实物照片说明同类结构的评审重点。以下内容为工程分析,不作为该零件的历史生产报告。
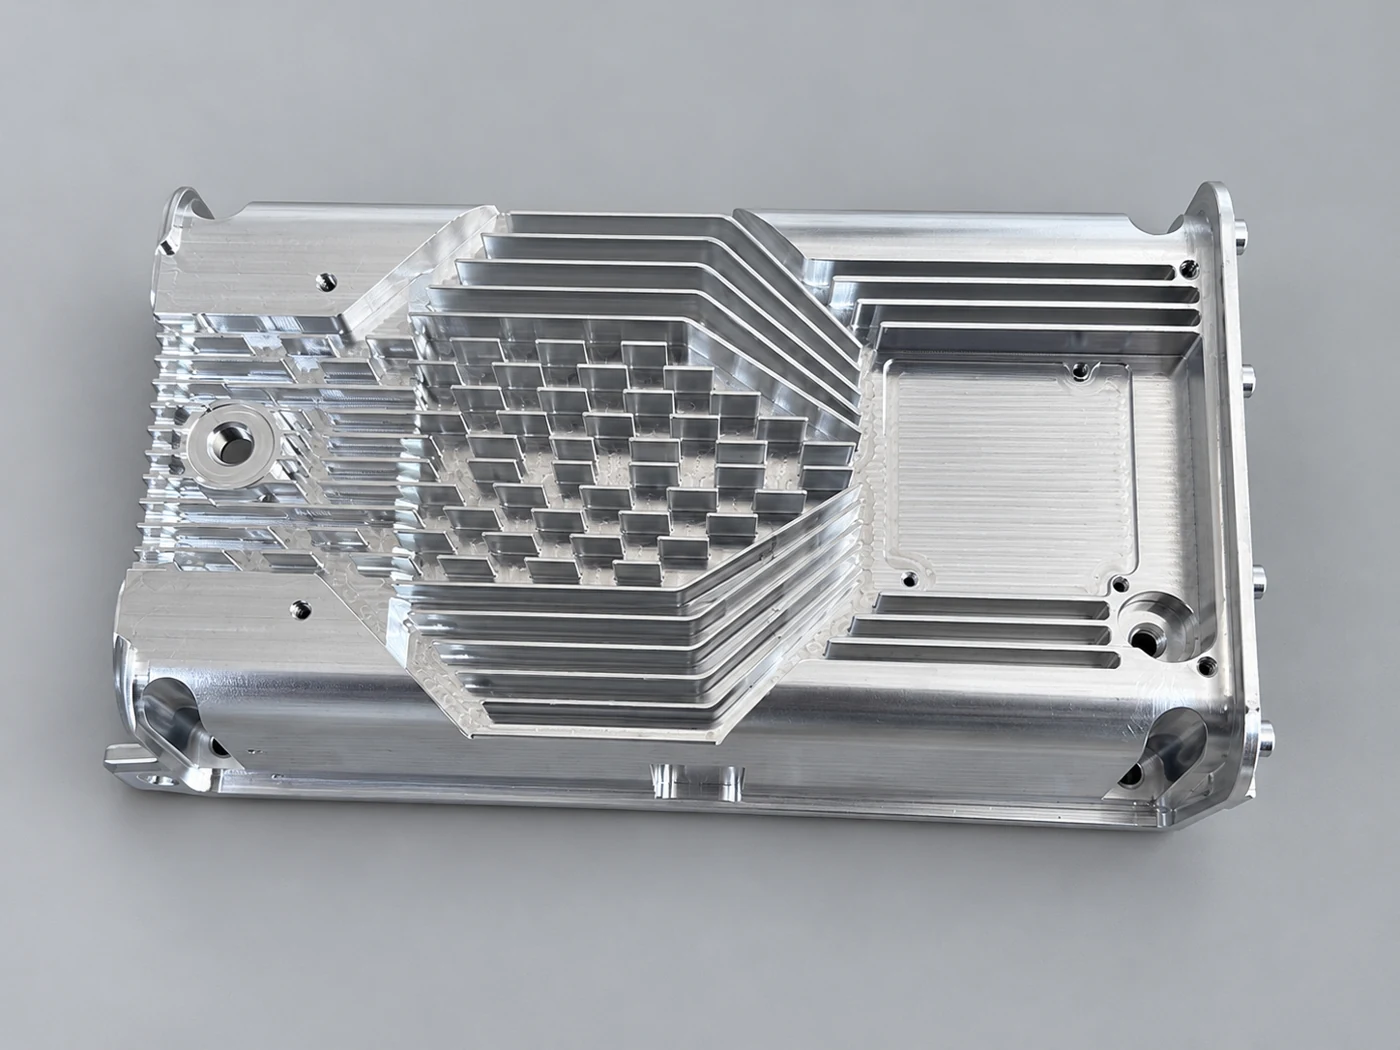
实物照片可见密集筋槽、腔体过渡与孔特征。具体尺寸和功能以图纸为准。
将槽间空间、内角圆弧与刀具伸出一起评审。围绕细长截面评估支撑位置和加工顺序,再确定工艺路线。
依据装配要求确定图纸基准。约定孔位关系、筋槽结构和边缘状态的检查内容,并确认测量可达性及最终表面处理状态。
提供当前三维模型、二维图纸、材料与处理、数量及期望日期。标出关键特征和报告要求,使评审能够明确待解决事项与报价范围。
按这一类零件的功能要求,衔接制造与验收。
先识别盖板、配合件与壳体定位面;二维图与三维模型有差异时明确依据。
选择工序顺序前,评审剩余壁厚、腔体可达性与基准转换。
检查约定尺寸与螺纹;表面处理会影响配合时,明确最终状态的检查。
明确包含的工序、验收与供货阶段,让报价对应实际需要的零件。
把模型中不易表达的要求提前说清楚。
旋转刀具通常会形成内圆角。请标出允许圆角或配合避让,便于评审刀具进入和清根方案。
说明按自由、支撑还是装配状态验收;夹紧可能改变薄壁部位呈现的形状。
不能。材料牌号、密封设计及试验要求需分别提供,壳体照片不能证明防水等级。
提供图纸、材料、数量与期望交期。