全部加工案例
光学与传感

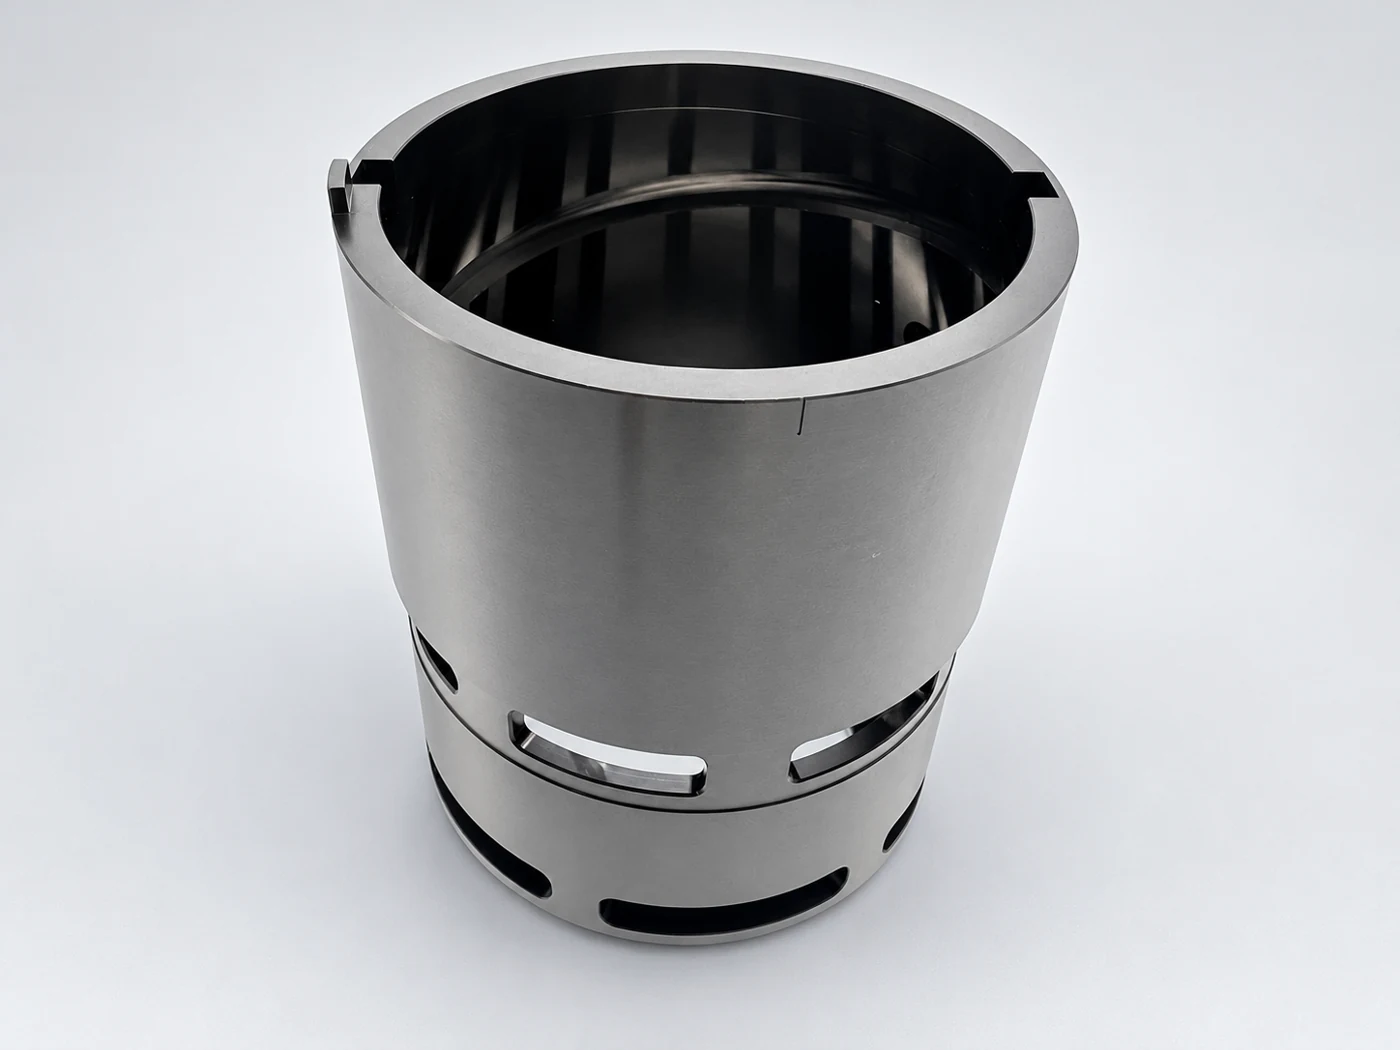
开槽薄壁筒形件

开窗并松夹后,再确认薄壁筒体的圆柱配合状态。

参考参数

数量参考
800件
材料参考
6061-T6
外形尺寸参考
Ø90 × 110 mm
公差参考
±0.05 mm
处理/状态参考
机加工本色+去毛刺
沟通类似零件
开槽薄壁筒形件
开槽薄壁筒形件
01 · 零件结构

开窗筒体的圆柱配合控制

筒形件结合圆柱配合面、侧壁开窗与口沿缺口。开口打断连续筒壁,使支撑状态、圆柱面精加工与开窗顺序相互影响。

  • 指定圆柱截面
  • 侧窗与口沿缺口位置
  • 槽口内侧边缘
02 · 加工难点

结构难点与加工安排

01

薄壁装夹

难点

过大的夹紧力可能暂时改变圆形截面。

工艺控制

评估分布支撑或内部支撑,并在关键加工后核对松夹状态。

02

窗口加工顺序

难点

窗口开出后,后续工序可利用的刚性会发生变化。

工艺控制

将圆柱面精加工与开窗作为关联工序安排,而不是分别处理。

03 · 工艺方案

从建立基准到完成功能接口

  1. 01

    支撑圆柱薄壁

    围绕功能表面安排分布支撑或内部支撑,并控制夹紧载荷。

  2. 02

    协调圆柱面精加工与开窗

    开窗和口沿缺口加工沿用端面与角向基准,同时考虑去料后的刚性变化。

  3. 03

    内侧去毛刺与松夹后检查

    检查窗口内外两侧边缘,并在规定支撑状态下测量指定圆柱截面。

04 · 检验重点

围绕装配关键特征安排检验

01

指定圆柱截面

检查方式

在约定松夹状态下检查指定内外尺寸及图纸规定的形状要求。

功能目的

按规定松夹状态判断圆柱配合。

02

侧窗与口沿缺口位置

检查方式

从规定端面与方向参考检查轴向及角向位置。

功能目的

使开口与配套结构方向对应。

03

槽口内侧边缘

检查方式

采用能够观察内壁的方法,检查内外两侧槽口边缘。

功能目的

避免残留毛刺与功能唇边损伤。

了解检验流程
05 · 防护与交付

工序周转与包装中的接口防护

零件防护

防止径向挤压,周转及运输时隔离槽口边缘与相邻零件。

您的项目

有类似结构件需要加工?

提供2D图纸、3D模型、材料及数量。针对这类零件,请同时说明:

  • 功能内外表面、端面基准与角向参考
  • 壁厚要求及约定测量支撑状态
上传图纸获取报价
光学与传感设备多孔曲面罩壳机器人与自动化异形偏置支撑臂电子与通信多腔隔舱电子壳体