全部加工案例
机器人与自动化

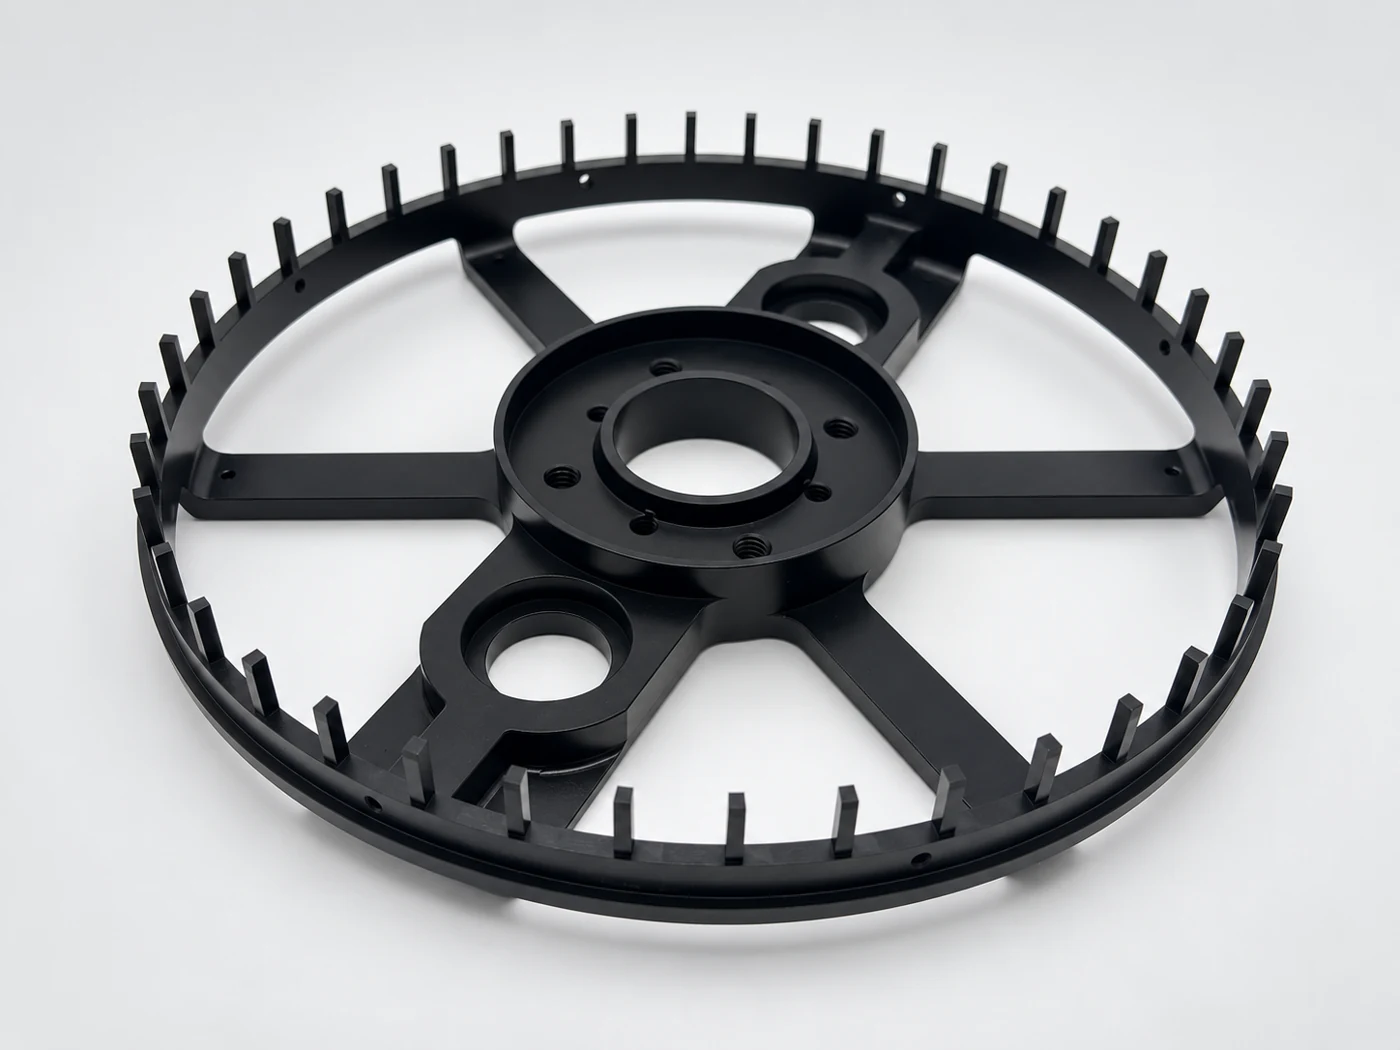
带周边筋位的环形支撑件

在开放辐射结构中,关联中心孔与外围安装孔组。

参考参数

数量参考
100件
材料参考
6061-T6
外形尺寸参考
Ø220 × 30 mm
公差参考
±0.05 mm
处理/状态参考
黑色阳极氧化
沟通类似零件
带周边筋位的环形支撑件
带周边筋位的环形支撑件
01 · 零件结构

中心接口与外围孔组的共同基准

中心轮毂、辐射支臂和外围安装特征组成开放式环形结构。加工中需要保持中心接口与外围孔组的关联,并兼顾辐射区域去料后的支撑状态。

  • 中心与外围的关联
  • 松夹后的端面几何
  • 辐射边缘与处理后接口
02 · 加工难点

结构难点与加工安排

01

辐射支臂稳定性

难点

支臂之间的空间开出后,加工过程中的刚性会下降。

工艺控制

粗加工保留支撑,并在中心基准精加工前评估去除支撑的顺序。

02

中心与外圈的关联

难点

仅检查中心孔尺寸,不能说明它与外围安装孔组的位置关系。

工艺控制

用共同基准关联轮毂和外围特征,把相对关系作为整体检查。

03 · 工艺方案

从建立基准到完成功能接口

  1. 01

    明确中心与端面基准

    将轮毂、端面与外围安装孔组纳入同一基准体系。

  2. 02

    在辐射区域保留支撑

    规划开放区域的去料顺序,使剩余筋位在精加工过程中获得支撑。

  3. 03

    完成关联接口

    完成中心及外围特征,处理可达边缘,并检查图纸规定的最终配合状态。

04 · 检验重点

围绕装配关键特征安排检验

01

中心与外围的关联

检查方式

采用图纸基准体系一并检查中心孔与外围安装孔组。

功能目的

使中心接口与外围安装孔组对应。

02

松夹后的端面几何

检查方式

在约定支撑下测量指定端面几何,避免强制压平环体。

功能目的

避免强制压平环体后判断端面几何。

03

辐射边缘与处理后接口

检查方式

检查可达开口边缘,并核对受保护配合特征的指定最终状态。

功能目的

保护配合特征及外露辐射边缘。

了解检验流程
结构与验收

把关键要求落到图纸上

01

中心轮毂与安装孔组

图纸评审
明确功能轴线、定位端面和安装孔组。
检验约定
使用同一基准体系检查图纸规定的位置关系。
02

辐射支臂与外环

图纸评审
评审支撑位置及材料去除顺序。
检验约定
记录自由状态或支撑状态下的测量条件。
03

边缘与表面处理

图纸评审
标注外观面和遮蔽要求。
检验约定
检查可达边缘、处理覆盖及功能接口。

让图纸与报告对应

件号与版本 → 特性与基准 → 样件与批次 → 仪器及实测结果。随订单约定需要交付的记录。

查看检验记录
05 · 防护与交付

工序周转与包装中的接口防护

零件防护

保护辐射筋位并隔离处理后的端面,避免从悬空筋片处夹持或吊挂。

您的项目

有类似结构件需要加工?

提供2D图纸、3D模型、材料及数量。针对这类零件,请同时说明:

  • 中心接口、外围孔组与参考端面
  • 支撑状态及配合特征的表面处理保护要求
上传图纸获取报价
机器人与自动化异形偏置支撑臂机器人与自动化双孔桥式安装结构件电子与通信多腔隔舱电子壳体