全部加工案例
仪器与检测工装

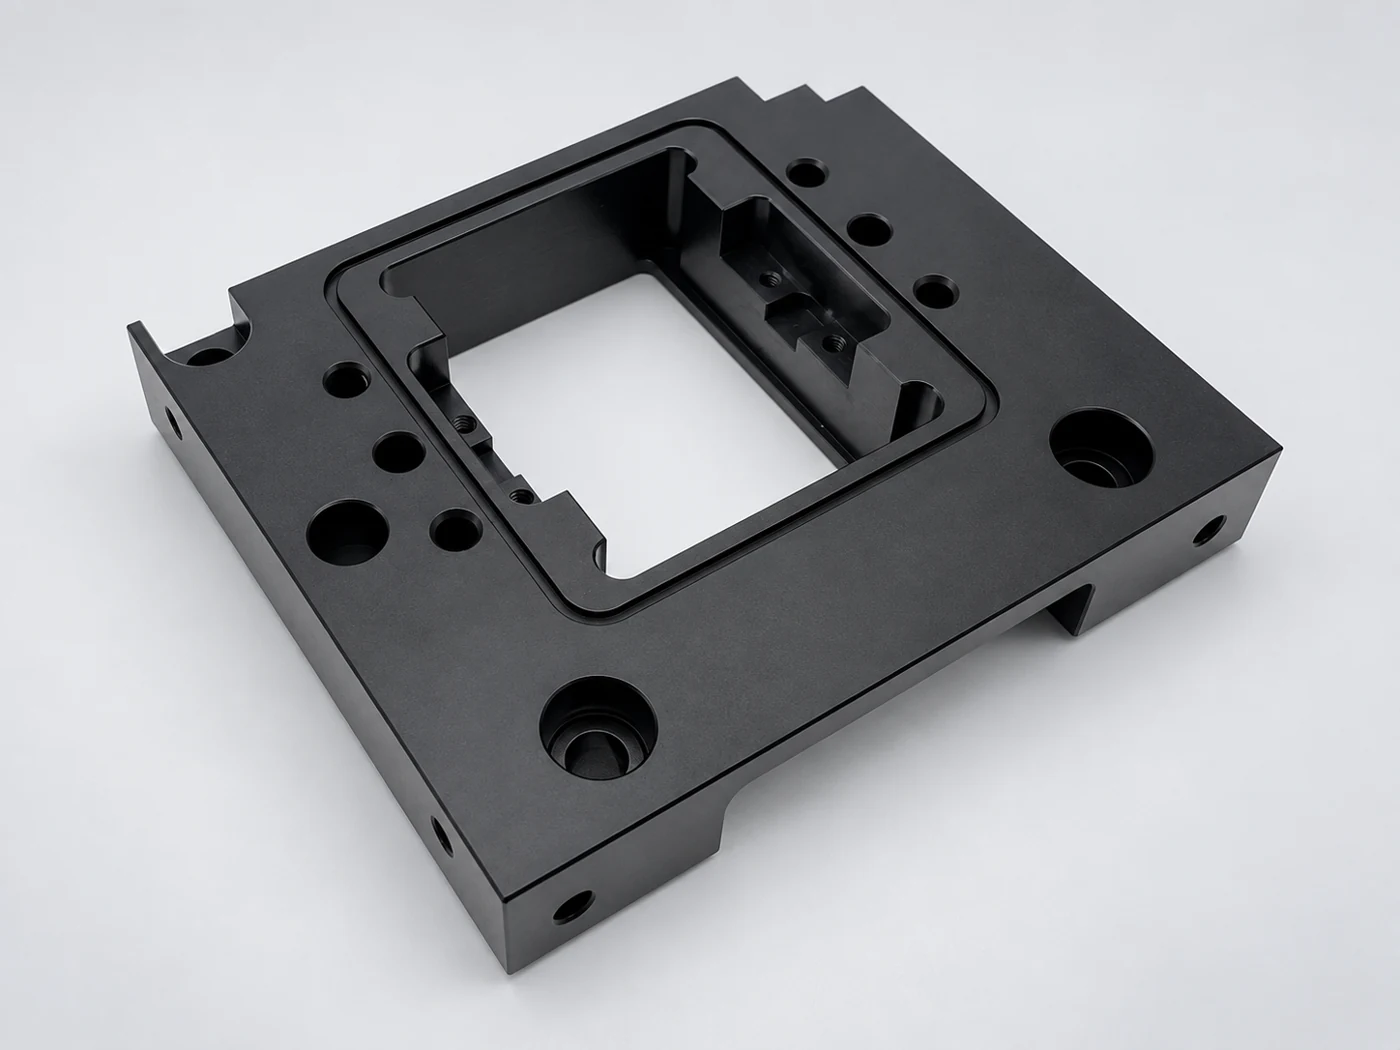
多孔窗口定位底座

从上部台阶窗口到侧面接口,保持安装基准连续。

参考参数

数量参考
200件
材料参考
7075-T6
外形尺寸参考
120 × 90 × 35 mm
公差参考
±0.05 mm
处理/状态参考
黑色阳极氧化
沟通类似零件
多孔窗口定位底座
多孔窗口定位底座
01 · 零件结构

窗口台肩与侧面接口的基准衔接

底座集中布置下沉窗口、定位台肩、安装孔及侧面特征。部分表面承担定位,部分表面用于避让,需要按功能区分加工与检验重点。

  • 窗口台肩与深度
  • 顶面与侧面接口关联
  • 螺纹与最终配合区域
02 · 加工难点

结构难点与加工安排

01

定位面与避让面的区别

难点

对每个窗口面采用相同处理方式,可能增加工时,却遗漏真正承担定位的区域。

工艺控制

先标明功能面及其公差要求,再安排精加工顺序。

02

侧面与顶面的基准传递

难点

换向装夹可能改变侧孔与上部安装面的关系。

工艺控制

将安装基准延续到侧面装夹,并核对转换后的参考位置。

03 · 工艺方案

从建立基准到完成功能接口

  1. 01

    明确定位接触区域

    区分功能台肩与避让面,在加工窗口前建立安装基准。

  2. 02

    衔接顶面与侧面工序

    完成窗口加工,并将安装基准延续到侧面特征,保持装夹之间的关联。

  3. 03

    完成螺纹与接口边缘

    完成规定孔位与螺纹,去毛刺时保留定位边缘,并核对最终配合状态。

04 · 检验重点

围绕装配关键特征安排检验

01

窗口台肩与深度

检查方式

从安装参考检查指定定位台肩与阶梯深度。

功能目的

使配合组件在正确高度就位。

02

顶面与侧面接口关联

检查方式

采用一致的基准传递,检查不同方向的孔位关系。

功能目的

保持侧面特征与顶部安装接口的关系。

03

螺纹与最终配合区域

检查方式

按要求使用适用螺纹量规,检查最终配合面与边缘状态。

功能目的

兼顾紧固配合与定位接触区域。

了解检验流程
结构与验收

把关键要求落到图纸上

01

台阶窗口

图纸评审
确认内角避让及配合件轮廓。
检验约定
检查开口尺寸、台阶深度及规定内角状态。
02

定位面与孔组

图纸评审
将安装孔对应到功能定位面。
检验约定
约定基准、孔位及螺纹检查。
03

处理后配合

图纸评审
明确遮蔽区域及最终配合要求。
检验约定
按要求记录配合特征的最终状态尺寸。

让图纸与报告对应

件号与版本 → 特性与基准 → 样件与批次 → 仪器及实测结果。随订单约定需要交付的记录。

查看检验记录
05 · 防护与交付

工序周转与包装中的接口防护

零件防护

保护窗口台肩,在标识中区分图纸版本,防止外观相近版本混料。

您的项目

有类似结构件需要加工?

提供2D图纸、3D模型、材料及数量。针对这类零件,请同时说明:

  • 定位面与避让面的明确划分
  • 侧面接口基准、螺纹要求与遮蔽范围
上传图纸获取报价
仪器与检测工装工程塑料异形定位块机器人与自动化异形偏置支撑臂电子与通信多腔隔舱电子壳体