
01
切削热与材料状态
难点
局部升温会改变切削状态,刚加工完立即测量可能不能代表稳定后的尺寸。
工艺控制
采用关注热积累的加工顺序,并为最终测量建立一致的状态条件。
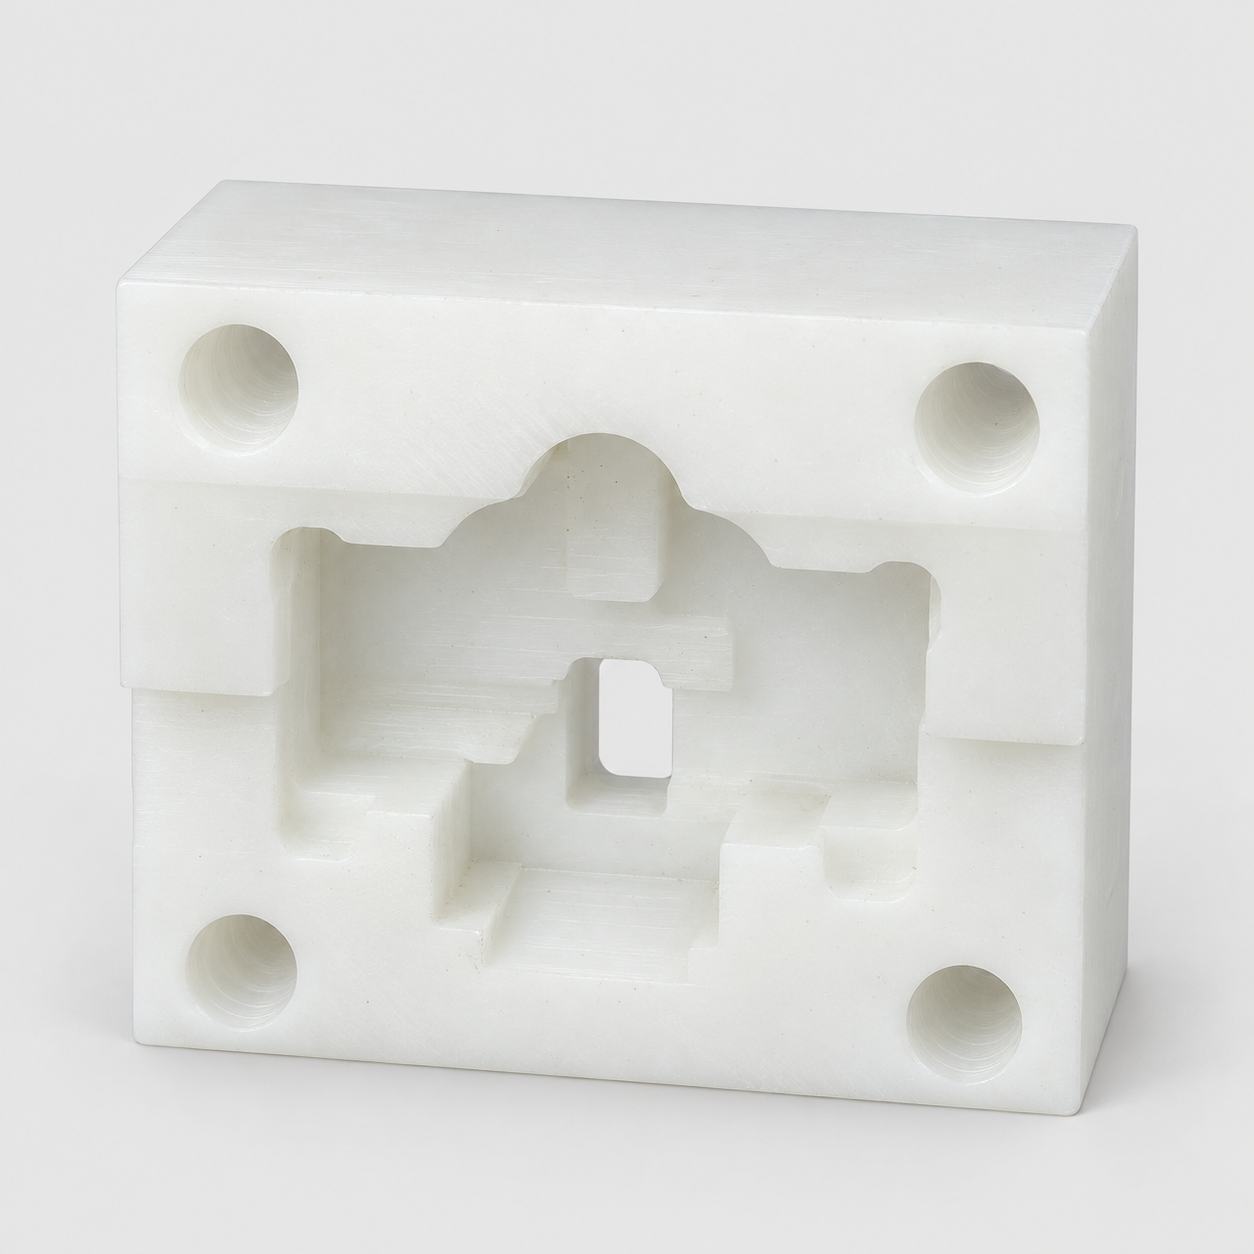
定位块包含阶梯异形内孔与四角安装孔。两者的相对位置构成定位关系,塑料材料对切削热、夹紧力和测量条件的响应也需要纳入加工安排。
局部升温会改变切削状态,刚加工完立即测量可能不能代表稳定后的尺寸。
采用关注热积累的加工顺序,并为最终测量建立一致的状态条件。
工程塑料件可能被夹紧力压变形,即使外表看起来平整也不能忽略。
采用分布支撑和受控夹紧,在松夹后核对关键配合。
在合适区域分布支撑,避免在功能内孔附近集中施加夹紧力。
采用适用的锋利刀具并保持排屑空间,减少内孔与轮廓加工中的热积累。
完成台阶与安装孔,去除边缘毛刺时保留定位面,并在一致条件下进行测量。
采用适用的光学或低测力接触方法测量指定轮廓与深度。
保留设计要求的定位接触区域。
在同一基准设置下检查安装孔组相对定位内孔的位置。
使安装孔组与定位内孔相互对应。
松夹及去毛刺后检查功能台肩,避免测量力使零件变形。
避免把夹紧或测量力引起的变形当作零件几何。
保持材料批次可识别,避免在定位内孔及台肩处长期堆压。