全部加工案例
光学与传感设备

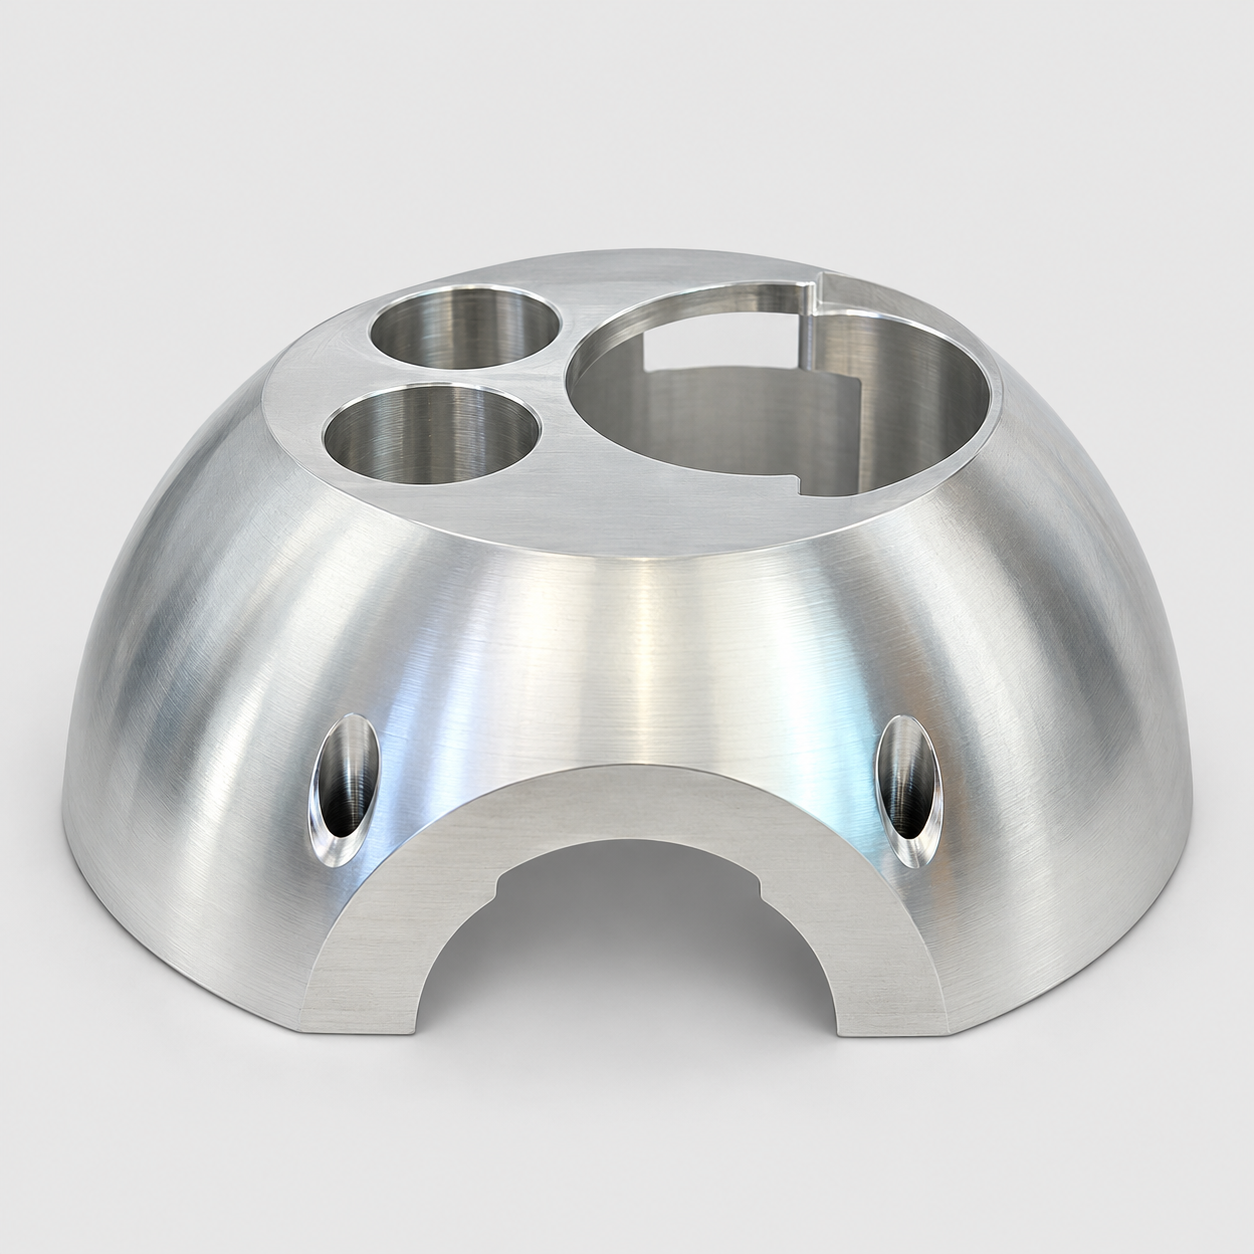
多孔曲面罩壳

关联外曲面、倾斜开孔与下部安装避让空间。

参考参数

数量参考
1000件
材料参考
6061-T6
外形尺寸参考
150 × 130 × 85 mm
公差参考
±0.05 mm
处理/状态参考
精加工表面
沟通类似零件
多孔曲面罩壳
多孔曲面罩壳
01 · 零件结构

曲面包络与多方向开孔

罩壳集成外曲面、不同方向的开孔和下部避让缺口。外形包络、孔轴方向与下部空间相互关联,需要把曲面加工、开孔定位和装夹可达性一起考虑。

  • 外曲面轮廓
  • 孔位与孔轴方向
  • 孔口与装配避让
02 · 加工难点

结构难点与加工安排

01

曲面难以稳定夹持

难点

直接压紧已加工曲面容易留下局部压痕,也可能使零件在受力时产生位移。

工艺控制

以安装特征建立参考,结合贴合支撑及允许压紧区域安排装夹,再完成外曲面。

02

不同方向开孔的关联

难点

多次转换方向可能使开孔与下部安装特征之间出现位置误差累积。

工艺控制

围绕统一基准规划加工方向,逐一核对刀具及夹具的进入空间,不能把各孔简单当作互不关联的钻孔工序。

03 · 工艺方案

从建立基准到完成功能接口

  1. 01

    规划支撑与加工方向

    从安装特征定位,逐一核对各开孔方向的刀具、刀柄及夹具空间。

  2. 02

    形成连续的精加工余量

    围绕曲面包络安排粗加工、半精加工与精加工,控制剩余余量和刀路过渡。

  3. 03

    关联开孔与避让缺口

    从规定基准完成开孔,检查孔口内缘,并结合配合结构核对下部避让空间。

04 · 检验重点

围绕装配关键特征安排检验

01

外曲面轮廓

检查方式

采用适用的坐标或轮廓测量方法,将指定测点或截面与CAD比较。

功能目的

保持外形包络与装配空间一致。

02

孔位与孔轴方向

检查方式

在统一参考系内检查开孔,包含其与下部定位特征的关系。

功能目的

保持各开孔与安装特征的位置关系。

03

孔口与装配避让

检查方式

检查孔口内侧边缘,并结合提供的配合模型或实物核对空间。

功能目的

避免孔口及缺口边缘产生装配干涉。

了解检验流程
05 · 防护与交付

工序周转与包装中的接口防护

零件防护

包装时隔离曲面与孔口边缘,并标明接口检查所用的图纸版本。

您的项目

有类似结构件需要加工?

提供2D图纸、3D模型、材料及数量。针对这类零件,请同时说明:

  • 罩壳模型、配合组件及孔轴方向要求
  • 指定外观区域、边缘要求与检测基准
上传图纸获取报价
光学与传感开槽薄壁筒形件机器人与自动化异形偏置支撑臂电子与通信多腔隔舱电子壳体