全部加工案例
电子与通信

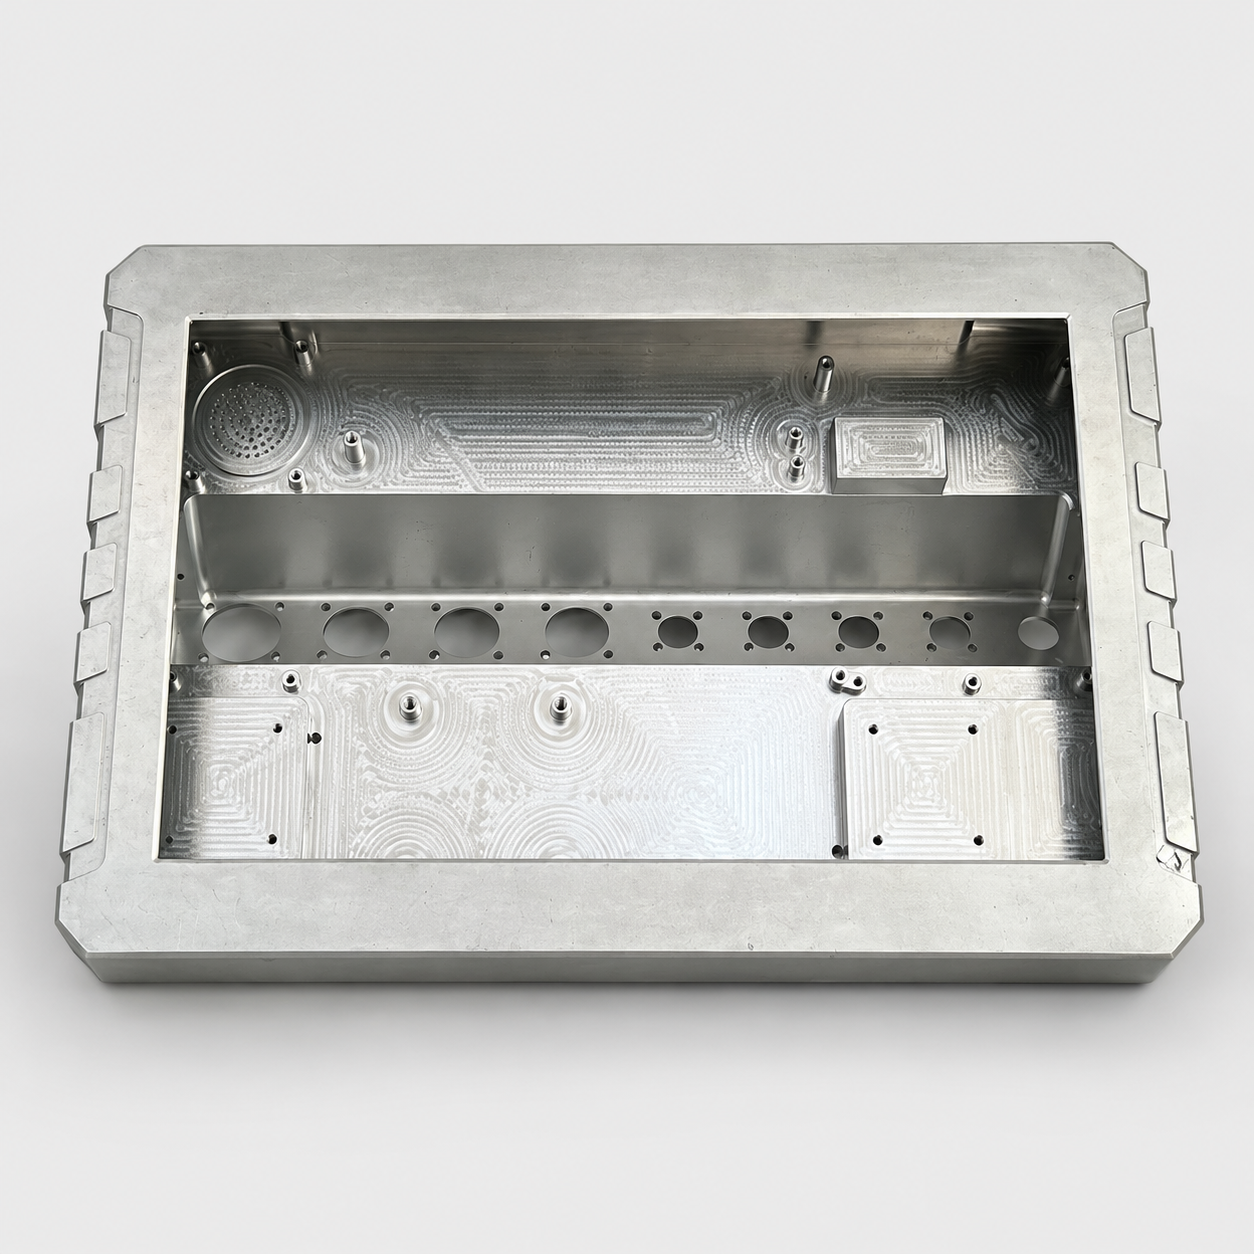
带多孔隔板的深腔机箱

深腔和隔板成形前,先安排刀具、测头与去毛刺工具的进入路径。

参考参数

数量参考
50件
材料参考
6061-T6
外形尺寸参考
450 × 300 × 120 mm
公差参考
±0.05 mm
处理/状态参考
机加工本色
沟通类似零件
带多孔隔板的深腔机箱
带多孔隔板的深腔机箱
01 · 零件结构

深腔底部与隔板内侧的加工

深腔本体和多孔隔板形成多个加工及安装层级。刀具伸出、测头进入和排屑路径相互关联,外部容易加工的位置,内部边缘仍可能难以接近。

  • 内部安装层级
  • 隔板孔出口
  • 盖板平面与腔内避让
02 · 加工难点

结构难点与加工安排

01

深腔刀具伸出

难点

较长的刀具伸出会增加刀具挠曲及切屑二次切削对加工的影响。

工艺控制

按加工深度区分粗精加工路径,给排屑保留必要空间。

02

隔板孔的进入顺序

难点

已经完成的壁面可能挡住后续刀具或去毛刺工具。

工艺控制

在空间受限前安排隔板相关特征,并核对实际刀具包络。

03 · 工艺方案

从建立基准到完成功能接口

  1. 01

    安排内部进入路径

    结合剖面结构,先明确刀具、测头及去毛刺工具的进入路径,再划分工序。

  2. 02

    按层级匹配刀具伸出

    按各层深度采用尽可能短的刀具组合,及时清除残屑,并在空间受限前安排隔板相关特征。

  3. 03

    完成并检查内部接口

    以机箱基准完成安装层级及盖板接口,检验同时覆盖孔出口与受遮挡的腔内边缘。

04 · 检验重点

围绕装配关键特征安排检验

01

内部安装层级

检查方式

采用可进入内腔的测头配置,从机箱基准检查安装层级及隔板位置。

功能目的

使各安装层级处于同一基准体系。

02

隔板孔出口

检查方式

检查开孔两侧可达位置,遮挡边缘需安排适用的观察方式。

功能目的

避免残留毛刺及通道受阻。

03

盖板平面与腔内避让

检查方式

按装配要求核对指定盖板接口及腔内包络。

功能目的

保留内部组件需要的安装空间。

了解检验流程
05 · 防护与交付

工序周转与包装中的接口防护

零件防护

包装前清理腔内残屑,支撑机箱底部,避免让薄上口承重。

您的项目

有类似结构件需要加工?

提供2D图纸、3D模型、材料及数量。针对这类零件,请同时说明:

  • 内部装入顺序及隔板孔用途
  • 底部柱位的检测通道及明确的盖板基准
上传图纸获取报价
电子与通信多腔隔舱电子壳体机器人与自动化异形偏置支撑臂光学与传感设备多孔曲面罩壳